最新消息

走進 TIGAX 26,青水印刷交流產業新趨勢
2026-10-25

走進 TIGAX 26,青水印刷交流產業新趨勢
走進印刷產業年度盛會,掌握技術發展新趨勢!

青水印刷團隊走進 TIGAX 26 台北國際印刷機材展,透過現場觀摩、設備展示與技術交流,深入了解印刷產業的最新發展,為未來的製程精進與技術升級累積更多能量。

產業持續變化,唯有不斷學習、保持交流,才能為印刷創新開拓更多可能。一起看見印刷產業的活力與未來!


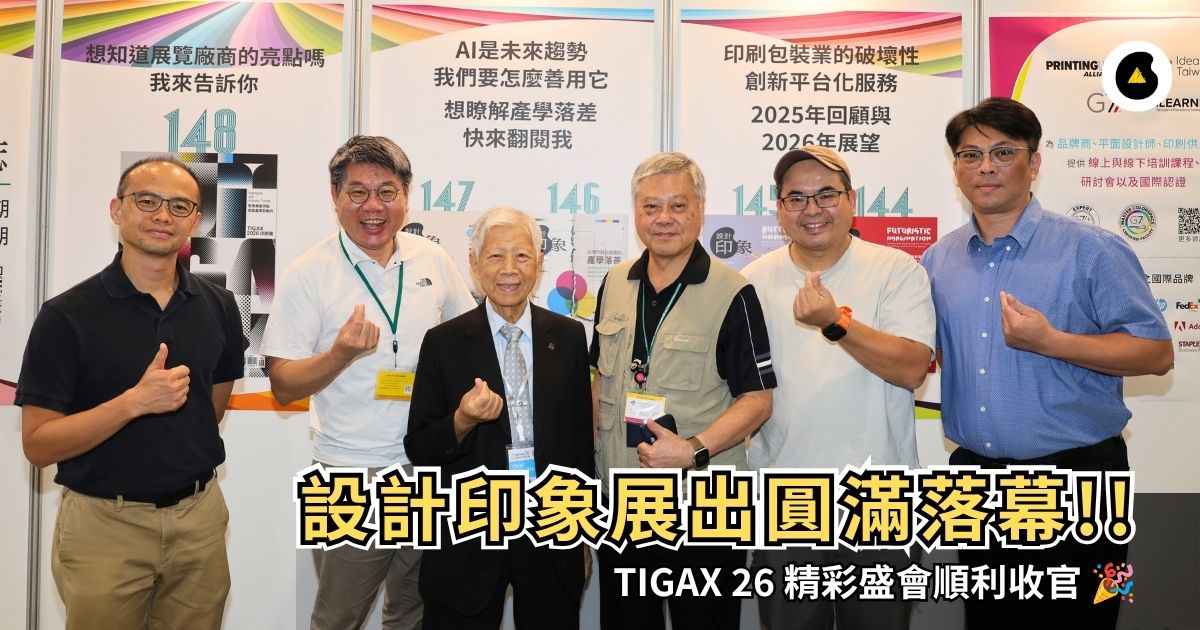
TIGAX 26圓滿落幕!感謝有您,精彩盛會順利收官

TIGAX 26圓滿落幕!感謝有您,精彩盛會順利收官

為期四天的 TIGAX 26台北國際印刷機材展圓滿劃下句點! 非常感謝這幾天蒞臨《設計印象雜誌》展位交流的新老朋友、產學界貴賓與合作夥伴,因為有大家的熱情支持,讓我們的展出與現場報導盛況空前! 現場小彩蛋! 展覽期間,TIGAX 26大會執行長 陳政雄先生 特別親臨《設計印象雜誌》攤位!感謝陳執行長為現場團隊加油打氣,為這幾天的展出劃下最溫馨、完美的句點! 展會雖然落幕,但產業創新的腳步永不停歇。《設計印象雜誌》將持續秉持專業,為大家帶來最新、最前瞻的印刷與包裝產業動態!我們下一次展會見!
2026-10-18
設計印象採訪馬拉松圓滿落幕! Day 3 現場直擊

設計印象採訪馬拉松圓滿落幕! Day 3 現場直擊

TIGAX 展覽最後一天,《設計印象》團隊採訪馬拉松衝刺到最後一刻! 今天我們繼續穿梭於各大展位之間,第一線直擊業界領航者與主力展示亮點,為本次展會的直擊報導畫下精彩句點! Day 3 採訪足跡與大咖陣容: ● 聯藝機械 專業經理人 劉峻誌 ● 艾司科 區域業務經理 王永雯 ● 真德商業 業務經理 張余瑞   DAY 3 現場焦點直擊: 從智慧印前流程、包裝結構設計軟體,到精準數位加工與高效印後設備,最後一天的採訪充分展現了印刷產業邁向智慧化、數位化與高附加價值的強勁動能!   展會圓滿成功! 感謝這三天所有熱情接受採訪的業界領航者與廠商夥伴,也謝謝關注我們採訪馬拉松的每一位讀者!《設計印象》將持續為大家帶來最新、最前瞻的印刷產業動態! 精彩圖輯: 點擊相片看 Day 3 現場採訪與亮點直擊花絮! ●右圖聯藝機械專業經理人劉峻誌;左圖艾司科區域業務經理王永雯(左)與艾司科軟體服務主管李心忞(左) ●真德商業服務團隊及受訪者真德商業業務經理張余瑞(右2)與本刊總編輯林榮松(右1)合影    
2026-10-18
設計印象採訪馬拉松繼續~Day 2 現場直擊

設計印象採訪馬拉松繼續~Day 2 現場直擊

TIGAX 展期第三天,採訪馬拉松熱力不減! 今天《設計印象》團隊繼續穿梭於各大展位之間,第一線直擊業界領航者與主力設備,帶大家掌握最新的印刷技術與產業脈動! Day 2 採訪足跡與大咖陣容: ● 鑫盛印刷設備 經理 許晉嘉 ● 康鈦科技 行銷部 張寓騫 & 專案經理 王文鍵 ● 承漢印刷 業務經理 黃正雄 ● 臺灣聚益 董事長 蔡文明 ● 藍天數碼 總經理 簡紹中 ● 日本樂蘭數位 全球銷售與行銷本部 組長 中村太一   我們還走訪了: ● 彩之坊與智慧森林的攤位   DAY 2 現場焦點直擊: 從各大品牌最新登場的主力印刷設備、高效自動化技術,到多元材質應用與智慧數位流程,今天的採訪充分展現了產業邁向智慧化與高附加價值的強勁動能! 精彩圖輯:點擊相片直擊 Day 2 現場採訪與亮點設備!   ●左起鑫盛印刷設備行銷業務專員黃孝謙、本刊社長葉振璧、鑫盛印刷設備經理許晉嘉 ●康鈦科技總經理劉建軍(左)、本刊社長葉振璧(右) ●承漢印刷團隊合影 ●臺灣聚益團隊合影 ●藍天數碼總經理簡紹中 ●樂蘭數位團隊合影  
2026-10-17
設計印象採訪馬拉松開跑啦! Day 1 現場直擊

設計印象採訪馬拉松開跑啦! Day 1 現場直擊

TIGAX 26展期第二日,設計印象團隊火力全開! 今天下午跟隨《設計印象雜誌》葉振璧社長的腳步,我們穿梭於各大展位之間,第一線直擊業界領航者與主力設備,帶大家掌握最新的印刷設備與產業脈動! Day 1 採訪足跡與大咖陣容: ● 色彩世界 總經理 劉淑娟 ● 立普樂 執行長 陳佑先 ● 台灣海德堡 總經理 周陽 ● 威創展業 總經理 張世洲 ● 光源企業 董事長 梁塗根 ● 台灣小森 營業部銷售經理 鄭松斌 ● 台灣理光 常務董事 許博惇 & 產品行銷專員暨展區策展人 曾婕瑜 DAY 1 現場焦點直擊: 從各大品牌重磅登場的主力設備、自動化印刷技術,到智慧印前與數位流程,第一天隨處都能感受到產業智慧轉型與技術革新的強烈脈動! 精彩圖輯: 相片看現場採訪與設備直擊花絮! ●左圖色彩世界總經理劉淑娟(右)與本刊社長葉振璧(左);右圖立普樂執行長陳佑先(右)、本刊社長葉振璧(中)與惠普商業印刷事業處副總經理盧柏志(左) ●左圖本刊社長葉振璧(右)與台灣海德堡總經理周陽(左);右圖威創展業總經理張世洲(右)、本刊社長葉振璧(右) ●左圖受訪者光源企業董事長梁塗根(左2)及其團隊與本刊社長葉振璧(左)合影;右圖台灣小森營業部銷售經理鄭松斌(右)、本刊社長葉振璧(右) ●左起色彩世界總經理劉淑娟、本刊社長葉振璧、台灣理光常務董事許博惇、台灣理光產品行銷專員暨展區策展人曾婕瑜
2026-10-16
『設計印象雜誌』
橫跨造紙、印刷、包裝、出版及設計等領域的專業媒體,兩個月發行一期紙本雜誌,網站不定期更新

最新消息

文章內容

TIGAX 26 採訪回顧|色彩世界數位印刷與加工亮點
TIGAX
2026-10-27

TIGAX 26 採訪回顧|色彩世界數位印刷與加工亮點

本刊社長葉振璧與色彩世界總經理劉淑娟合影   印刷接單不只比速度!面對少量多樣、快速打樣與特殊媒材需求,設備能否靈活應用,成為影響生產效率與接單能力的關鍵。 本次《設計印象雜誌》跟隨社長葉振璧的腳步,採訪色彩世界總經理劉淑娟,帶大家認識色彩世界的設備與產品布局,從數位裁切、工業級標籤印刷到水性數位印刷與廣告大圖輸出,了解不同設備如何對應多元印刷與加工需求。 1. j-CUT 數位平台切割機|免刀模、多功能裁切 免刀模加工: 省去傳統刀模製作流程,適合少量多樣及包裝打樣需求。 多元材料加工: 可依設備規格與刀具配置,應用於不同板材及包裝材料的裁切加工。 自動化作業: 搭配自動送收料等功能,有助於減少人工搬運與作業負擔。 2. Durst TAU G3 系列 UV 數位標籤印刷機|高品質標籤與軟性包裝印刷 高解析度與色彩表現: 原生解析度達 1,200 × 1,200 dpi,搭配擴展色域配置,Pantone 色彩覆蓋率最高可達 95%。 高速數位生產: TAU G3 Peak 最高列印速度可達每分鐘 80 公尺,依配置可選配提升至每分鐘 100 公尺;並可搭配 HAWK AI、MEP 等智慧監測與材料保護功能,協助維持印刷品質與生產穩定性。 3. TopColor Dolphin 1300 水性直噴數位印表機|拓展包裝數位印刷應用 水性數位印刷: 以水性墨水進行數位印刷,適合評估少量打樣及客製化包裝等應用。 多色印刷配置: 可依實際設備配置與墨水系統,呈現不同色彩需求。 彈性生產: 數位印刷有助於因應多樣化訂單,減少傳統製版流程。 4. Epson SureColor SC-S9130/SC-S8130 廣告大圖輸出機|色彩表現與生產效率兼顧 SC-S9130 (最高 11 色配置):新增綠色墨水,色域較前代擴大 19%,適合重視色彩表現的高品質輸出。 SC-S8130 (6 色配置):加入淺青色與淺洋紅色墨水,改善淺色區域、漸層及膚色的細緻度;列印速度較前代提升最高 34%。 從數位切割、標籤印刷到水性數位印刷與廣告大圖輸出,色彩世界提供多元設備選擇,協助業者依照媒材、加工方式與訂單需求,尋找合適的生產方案。 色彩世界官方網站: https://www.colorworldimage.com.tw/  
2026 G7+ Expert 專家認證培訓
2026-10-21

2026 G7+ Expert 專家認證培訓

想讓廠內不同印刷設備「色彩同步」? 如何讓螢幕、打樣、與印刷「色彩同步」? 品牌客戶要求 打樣稿與印刷品 符合 G7 國際標準?   G7+ 是您導入國際印刷標準的關鍵一步!G7 為全球廣泛採用的印刷色彩標準,適用於商業平版印刷、包裝和數位印刷技術,為印刷設備提供最佳色彩校正表現,進一步實現跨製程色彩一致性。   Idealliance Taiwan協同台灣富士軟片資訊 Fujifilm,首次以數位印刷系統,舉辦 G7+ Expert 專家認證培訓。 課程為期三天,包含 G7+ 校正理論、G7+ 應用與效益、色彩管理應用、數位打樣流程、國際印刷標準認證、數位印刷 G7+ 校正上機演練。 學員全程參加培訓課程,且認證考試成績達 90%,將獲頒美國 PRINTING United Alliance G7+ Expert 專家證書。   G7+ Expert 認證專家的核心價值,在於協助印刷企業建立色彩管理、印刷製程、與品管稽核等標準,協助訓練企業內相關人員,培養解決色彩與印刷製程等問題的能力,以達到印刷色彩品質標準化,提升生產效率並降低耗損。認證專家能進一步為印刷企業申請 G7 Master 企業認可,有助於提升印刷廠的企業形象,拓展國際市場的捷徑。   近十多年來,已有無數的 國際知名品牌商 指定 G7+ / G7 為印刷色彩標準,除了要求其印刷供應商必須通過 G7 Master 企業認證 ,且需有駐廠的 G7+ / G7 Expert 認證專家 ,以確保印刷生產品質一致性與穩定性,台灣已有超過 80 家參與 G7+/ G7 的企業。   歷屆 G7 專家認證教育訓練  2025 、 2024 、 2023 、 2021 、 2020   G7 國際印刷標準 詳細介紹請參考 5 分鐘小學堂 ,更多 G7+ 相關資訊   課程對象 設備供應商 協助客戶達成跨製程與跨廠區 色彩一致性 品牌商與印務公司 欲提升印刷色彩品檢能力 印前製版廠 透過正確製版曲線,協助印刷廠達成 G7 印刷色彩標準 印刷廠 欲改善數位樣與印刷生產對色不準難題   課程內容 國際印刷標準與規範 印刷色彩基礎理論 G7+ / G7 應用與效益 G7+ 階調、灰平衡 HDS 高濃度平滑化 (High Density Smoothing) G7+ 與色彩管理、標準印刷色彩特性 G7+ 印刷校正流程與驗證 印刷色彩評測 - 標準及容差   課程資訊 時間:11/26、27、30 (四、五、一),9am ~ 5pm 地點:台灣富士軟片資訊 Fujifilm 臺北展示中心 費用: NTD 82,000元 (含稅)   主辦單位:Idealliance Taiwan / 印刷傳播興才文教基金會 合辦單位:台灣富士軟片資訊 Fujifilm   課程更多資訊 (連結)
食品與二次包裝如何減塑?UPM攜手合作夥伴開發可回收紙基包裝
包裝未來
2026-10-27

食品與二次包裝如何減塑?UPM攜手合作夥伴開發可回收紙基包裝

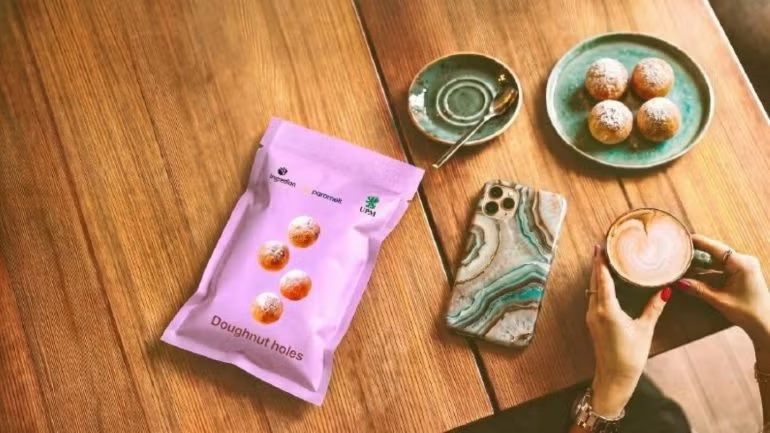
使用 Ingredion 和 Paramelt 進行的試驗旨在評估基於兩種基礎鋼材的結構組合。圖片來源:UPM / Cision。   食品包裝要從塑膠轉向紙材,關鍵不只是提高紙張比例,還要兼顧耐油、耐濕與熱封等功能。UPM Specialty Materials 分別與 Ingredion、Paramelt、Siegwerk 及 Uteco 合作,探索食品包裝與二次包裝的紙基替代方案。一項合作測試植物澱粉阻隔技術與生質塗層在紙張結構中的表現;另一項則結合阻隔原紙、功能性塗層及高解析度柔版印刷技術,開發紙材含量最高可達 90% 的二次包裝方案。   植物澱粉技術拓展食品紙包裝應用 UPM 與全球原料供應商 Ingredion、功能性塗層製造商 Paramelt 合作,評估植物澱粉阻隔系統應用於可回收食品紙包裝的可能性。測試採用兩種基材,分別為 UPM Solide Lucent 78gsm 與 UPM Asendo 65gsm,藉此檢視不同紙張結構與阻隔材料的搭配表現。 Ingredion 提供以澱粉為基礎的阻隔技術,著重評估耐油性能;Paramelt 則提供生質熱封與阻隔塗層,讓合作團隊測試兩種技術在紙材結構中的相容性與功能表現。UPM Specialty Materials 美洲包裝紙銷售總監 Sarah Dembroski 表示,透過整合不同合作夥伴的技術,有機會拓展紙基材料在美洲及全球食品包裝市場的應用。   柔版印刷結合阻隔塗層開發二次包裝 另一項合作由 UPM、油墨與塗層專家 Siegwerk,以及設備製造商 Uteco 共同推動,目標是開發紙基二次包裝。方案以 UPM 阻隔原紙為基材,搭配 Siegwerk 的 CIRKIT BAR SEAL 塗層,並透過 Uteco 的高解析度柔版印刷技術進行加工。 這套組合提供耐油、耐濕及熱封功能,並依 CEPI/4evergreen v2 的相關標準,可進入傳統紙類回收流程。UPM Specialty Materials 銷售總監 Marco Tramontano 表示,隨著歐盟《包裝與包裝廢棄物法規》(PPWR)等包裝法規持續發展,品牌業者需要在維持包裝性能的同時減少塑膠使用。此次合作展示的方案,紙材含量最高可達 90%,以滿足要求較高的包裝應用需求。   紙基包裝仍須兼顧加工與回收條件 對台灣包裝業者而言,這兩項合作呈現不同的開發方向:食品包裝著重植物澱粉阻隔技術與生質塗層的搭配,二次包裝則整合阻隔原紙、柔版印刷與熱封塗層。評估類似方案時,可依包裝用途確認耐油、耐濕及熱封需求,並檢視塗層與紙張結構是否適合既有加工設備。 此外,紙材含量提高不等於所有包裝都能直接回收,實際表現仍須考量材料組合及回收系統的適用條件。UPM 此次公布的是合作開發與技術測試成果,尚不能直接推論所有食品包裝或二次包裝都能採用相同結構。   內容來源: https://www.packaging-gateway.com/
循環包裝如何兼顧減塑與回收?亞洲包裝設計與物流系統的實務啟示
包裝未來
2026-10-27

循環包裝如何兼顧減塑與回收?亞洲包裝設計與物流系統的實務啟示

亞洲的廢棄物挑戰對全球包裝產業具有借鏡意義。 / 圖片來源:THICHA SATAPITANON via Shutterstock   包裝減量不只是減少材料用量,也涉及產品保護、運輸方式與使用後的回收處理。亞洲市場已有不同做法可供參考,例如中國針對快遞包裝過度使用材料訂定規範,韓國則透過飲料容器押金制度鼓勵回收與重複使用。對印刷、包裝及品牌業者而言,真正的挑戰是如何讓包裝設計符合產品需求,同時配合目的市場的回收設施、物流條件與法規要求。從單一材質軟性包裝到循環容器,材料選擇之外,整體系統能否有效運作同樣重要。   單一材質設計仍須考量回收條件 軟性塑膠包裝廣泛用於食品、個人清潔及家庭用品,多層複合薄膜能提供強度、防潮與阻氧等功能,但不同材質的組合也可能增加回收難度。以單一材質為主的包裝結構,是簡化回收流程的可能方向,前提是仍能滿足產品保護需求,並符合當地回收處理程序。 開發時也不能只看薄膜本身,標籤、油墨、黏著劑、封口結構與阻隔塗層,都可能影響包裝的回收相容性。改變材料結構還可能牽動熱封表現、印刷品質、生產速度及產品保存期限,因此材料供應商、加工廠、品牌商與回收業者可共同評估,再進入商業化生產。即使採用單一材質,也不代表包裝一定會被回收,實際結果仍取決於收集、分類、再處理能力,以及回收材料是否有市場需求。   快遞包裝減量從源頭著手 中國快遞產業提供了透過規範減少過度包裝的案例。針對快遞包裝過度使用問題,國家標準 GB 45186-2024 已於 2026 年 7 月 1 日生效,目的在於限制包裹配送過程中不必要的包裝使用。 企業可從紙箱尺寸、緩衝材料與運輸容器的搭配著手,檢視包裝是否存在過多空間或不必要的層次。選擇更符合商品尺寸的紙箱,可減少填充材料需求;重新檢視包裝層數與封箱膠帶用量,也可能降低材料消耗。 不過,減量不能以犧牲商品保護為代價。若包裝變小或變輕,卻造成運輸損壞、退貨或重新寄送,原本預期的環境與成本效益便可能被抵銷。因此,製造商、零售商與物流業者宜共同測試,確認減量後仍能承受倉儲、搬運與配送條件。   重複使用容器需要完善回收系統 韓國飲料容器押金制度顯示,重複使用包裝除了需要耐用容器,也需要配套的回收機制。消費者購買符合條件的可重複使用飲料容器時支付押金,退還容器後即可取回押金;生產商則須支付與回收容器收集及運送相關的處理費用。 要讓這類系統有效運作,回收據點是否便利、容器檢查與清洗流程、倉儲空間及運輸安排都會影響成效。企業在擴大投資前,可先透過試辦計畫測量容器回收率、遺失率、清洗需求,以及每個容器實際完成的重複使用次數。 若不同業者能採用標準化容器規格,並建立共用回收安排,也可能有助於擴大系統規模。但環境效益仍須與一次性包裝比較,並納入運輸距離、清洗資源、容器耐用程度及實際回收率等因素,不能只憑容器可重複使用就認定更環保。   PPWR 與目的市場規範影響包裝開發 包裝在一個市場適用,不代表可以直接移植至其他市場。歐盟《包裝與包裝廢棄物法規》(PPWR)自 2026 年 8 月 12 日起開始適用,涵蓋投放歐盟市場的包裝要求,包括可回收性、再生材料含量、廢棄物減量與重複使用等規定,不同要求及目標則依各自時程實施。 對供應國際市場的包裝業者而言,開發初期就應確認產品適用哪些規定、何時需要符合要求,並預留材料驗證、模具調整、生產試驗及性能測試的時間。法規符合性也應與當地回收基礎設施一併評估,因為符合規定不一定代表包裝在實際環境中能有效被收集與回收。 此外,包裝改版還須兼顧產品品質與商業條件。原文引用麥肯錫於 2025 年 7 月發布的研究,調查對象為法國、德國、義大利、瑞典及英國的消費者,結果顯示價格與產品品質仍是重要購買考量,食品安全與保存期限也是重要的包裝特性。這些結果僅反映受調查的五個歐洲市場,不能直接推論為全球消費者的共同偏好。   跨供應鏈測試才能確認實際效益 包裝改善通常需要多個環節共同調整。減少材料可能牽動零售商的包裝規格、紙箱尺寸與物流操作;重複使用方案需要容器標準及回收運輸的配合;改善回收性則仰賴包裝設計符合當地收集與處理系統。 企業可在正式投入大量資源前安排共同測試,由回收業者檢視材料相容性、設備供應商確認生產條件,物流業者則評估減量後是否仍能維持商品保護。評估指標可包括每件出貨商品的材料用量、商品損壞率、回收相容性、容器重複使用次數與總營運成本,並以改版前的數據作為比較基準。 對台灣印刷與包裝業者而言,這些亞洲案例的參考價值不在於直接複製特定材料或制度,而是先釐清要解決的問題,再依產品特性、加工條件及目的市場選擇方案。無論是單一材質薄膜、快遞包裝減量或重複使用容器,都可透過實際試驗與生命週期評估,確認環境效益是否成立,以及成本與生產條件是否可行。   內容來源: https://www.packaging-gateway.com/
HP Indigo 200K 測試隱形藍色油墨,探索標籤防偽與軟性包裝應用
包裝未來
2026-10-27

HP Indigo 200K 測試隱形藍色油墨,探索標籤防偽與軟性包裝應用

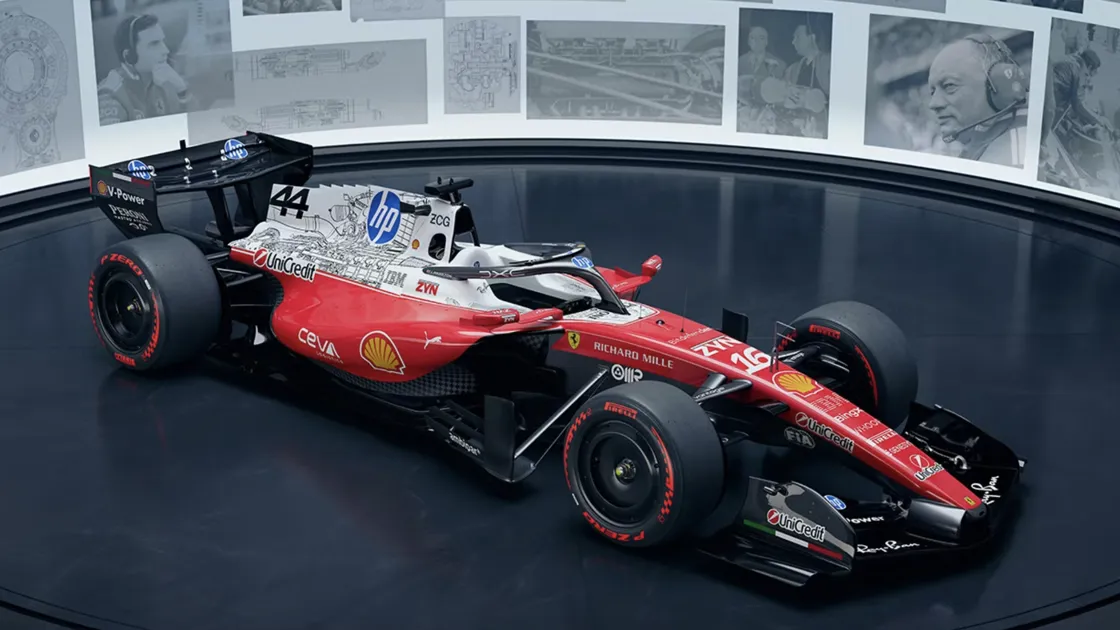
賽車的複雜表面上包裹著精美的設計。圖片:法拉利   HP 與 Ferrari 合作,為一級方程式賽車美國大獎賽打造特殊車身圖像,並藉此測試數位印刷技術的應用可能。其中,賽車包膜採用 HP Latex 技術印製,另一輛展示車則使用 HP Indigo 200K 數位印刷機搭配隱形藍色 ElectroInk,印出的圖像在紫外光下會呈現藍色螢光。這項測試也讓特殊油墨的應用延伸至品牌防偽、標籤與軟性包裝等領域。   Ferrari 賽車包膜結合設計與工程 此次合作是 HP 與 Ferrari 自 2024 年建立多年合作關係後的延伸。Ferrari 為美國大獎賽設計的特殊車身塗裝,以賽車開發過程中的技術圖面與草圖為靈感,呈現從紙上構想到實際賽車的設計歷程。HP 位於巴塞隆納的工程團隊與 Ferrari 位於馬拉內羅的團隊共同測試與調整設計,確認材料選擇及施作方式,讓細緻圖像能適應賽車複雜的曲面。 賽車包膜圖像採用 HP Latex 技術印製,設計與工程作業則使用 HP Z Workstations 工作站。HP 表示,相關材料與製程的設計考量包括一級方程式賽車週末賽事所需的耐久性與耐熱表現,但並未公開實際使用的承印材料。   HP Indigo 200K 測試隱形藍色油墨 除了賽車包膜,HP 也為展示車使用 HP Indigo 200K 數位印刷機搭配隱形藍色 ElectroInk 印製圖像。這些圖像在一般光線下不易看見,照射紫外光後則會呈現藍色螢光。 HP 目前的隱形黃色與藍色 ElectroInk 尚未正式提供 HP Indigo 200K 使用,此次 Ferrari 專案因此也成為測試特殊油墨適用性的機會。HP 表示,將隱形藍色油墨導入該平台,為後續探索其他應用奠定基礎,包括標籤與軟性包裝的品牌防偽功能。   特殊油墨為包裝防偽提供測試方向 HP 指出,後續若進一步測試不同底漆、油墨與包裝材料的組合,將有助於開發新的客戶應用。對標籤與軟性包裝業者而言,這項技術可作為評估特殊油墨應用的參考,例如利用紫外光下才顯現的圖像,增加產品識別與真偽辨識的可能性。 不過,HP 尚未宣布隱形藍色 ElectroInk 正式支援 HP Indigo 200K,也未公布相關產品的上市時程。現階段應將這項合作視為技術測試與應用開發,而非已正式上市的防偽印刷方案。   內容來源: https://www.printweek.com/
工程圖與海報輸出整合掃描複印,Canon imagePrograf TM 系列推出 8 款大圖機
數位應用
2026-10-27

工程圖與海報輸出整合掃描複印,Canon imagePrograf TM 系列推出 8 款大圖機

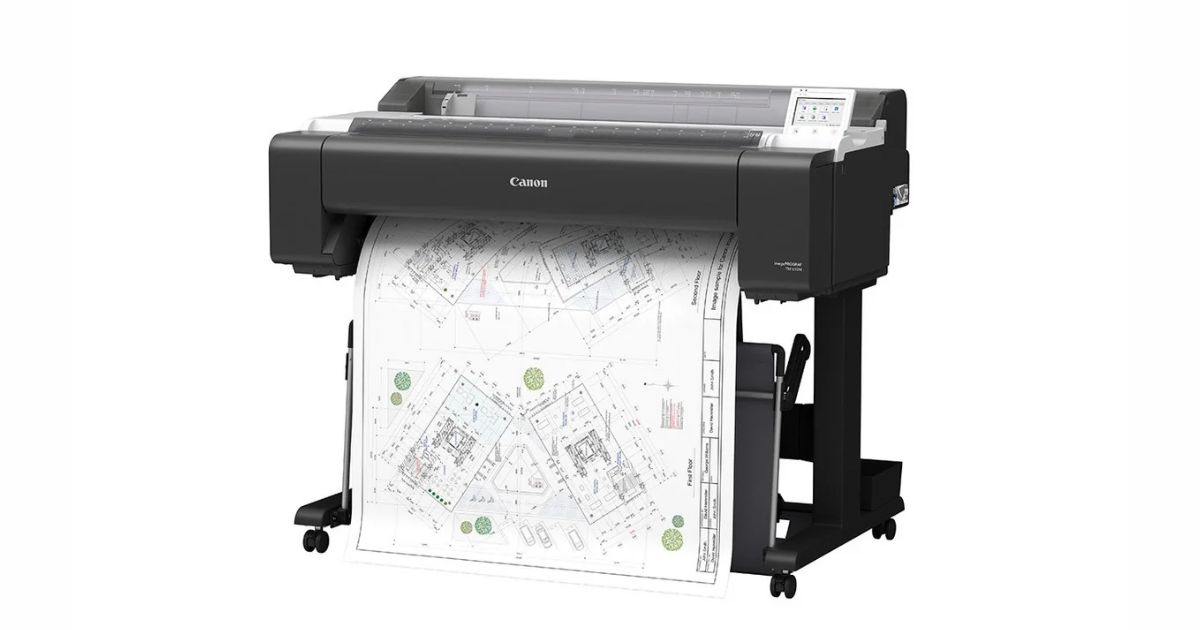
Canon 澳洲擴充 imagePrograf TM 系列,推出 8 款採用五色顏料墨水的大尺寸印表機,應用涵蓋海報、CAD 圖面、工程圖及建築文件。其中,TM-510M 與 TM-610M 是系列首款多功能機型,分別支援 24 吋與 36 吋輸出,並整合大尺寸掃描器,將掃描、複印與列印集中於單一設備。新系列也採用新開發的霧面黑色墨水,著重提升工程圖細線、小字及複雜細節的呈現效果。   八款新機擴充大圖輸出應用 Canon 新推出的機型包括 imagePrograf TM-500、TM-510、TM-515、TM-600、TM-610、TM-615,以及多功能機型 TM-510M(24 吋)與 TM-610M(36 吋)。全系列採用五色顏料墨水,可用於工程圖、建築文件、CAD 圖面及海報輸出。Canon 表示,新開發的霧面黑色墨水能提高黑色濃度,改善技術圖面中的細線、精細細節與小字呈現。 除了技術文件,新機也支援宣傳海報、教育展示、零售標示及簡報圖像等應用。Canon 透過影像設計技術發揮墨水的色彩表現,滿足大圖輸出對文字清晰度與色彩呈現的不同需求。   掃描複印整合簡化大尺寸文件作業 TM-510M 與 TM-610M 內建大尺寸掃描器,將掃描、複印及列印整合於同一平台,適合需要經常處理大型文件的工作環境。兩款機型採用平頂式設計,方便使用者從上方放置大尺寸原稿,同時維持精簡的設備占地。 掃描器使用接觸式影像感測器(CIS),並在感測器兩側配置光源,以減少原稿摺痕、皺褶或凹折造成的陰影與亮度差異。設備也配備 5 吋彩色觸控螢幕,介面設計參考 Canon 多功能事務機,並提供可自訂選單,讓使用者依工作流程調整操作方式。   預設掃描模式提升操作便利性 TM-510M 與 TM-610M 新增預設功能,使用者可透過操作面板選擇文件類型,設備便會自動套用相應的掃描模式,減少手動設定步驟。搭配掃描、複印與列印整合設計,可在同一設備上處理大型原稿的數位化與輸出需求。 對需要處理工程圖、建築文件及海報的業者而言,評估這類設備時,可先確認常用文件尺寸、掃描需求與輸出品質要求,再比較整合式設備是否符合現有工作流程。Canon 澳洲產品行銷總經理 Tsutomu Ishihara 表示,新機旨在整合大尺寸文件的掃描、複印與列印,並兼顧影像品質、操作便利性及工作效率。   內容來源: https://print21.com.au/
大量印件如何提升生產效率?Riso ComColor GN 高速噴墨機最高每分鐘 180 張
數位應用
2026-10-27

大量印件如何提升生產效率?Riso ComColor GN 高速噴墨機最高每分鐘 180 張

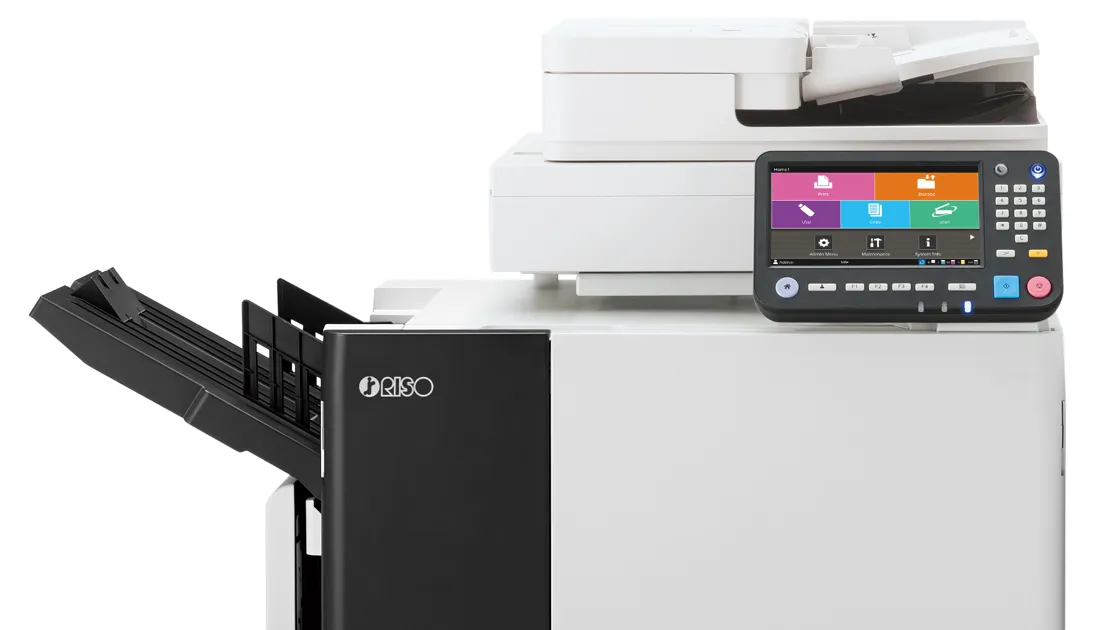
面對大量文件與單張紙印件的生產需求,印刷速度之外,紙張輸送穩定性與設備停機時間同樣影響作業效率。Riso 理想推出 ComColor GN 系列高速噴墨印刷機,GN9830 最高每分鐘可印 180 張 A4,GN7630 則達 160 張。新系列採用油性顏料墨水與無加熱印刷製程,並導入 AI 預測診斷及快速喚醒功能,預計於 2026 年 11 月 2 日在英國上市。   ComColor GN 系列最高每分鐘 180 張 ComColor GN 系列包含 GN9830 與 GN7630,最高印刷速度分別為每分鐘 180 張與 160 張 A4。兩款機型的最高解析度均為 600dpi,支援最大 A3 或美規 Ledger 尺寸紙張,每小時最多可輸出 10,000 張 A4 印件。 設備採用固定式直列印刷頭,搭配升級後的紙張輸送機構,以維持連續進紙的穩定性。印刷頭下方的氣流最佳化設計與縮小的印刷頭間隙,則著重於墨點定位與文字清晰度。   油性顏料墨水與 AI 預測診斷 新系列採用 Riso 油性顏料墨水技術,以無加熱方式進行印刷,新配方也擴大了色域。在維護方面,AI 預測診斷系統可監測紙粉量、自動調整感測器靈敏度,並調整紙匣位置,以降低雙張進紙的發生機率。 Riso 表示,GN 系列可將例行清潔週期時間減少 29%,從休眠狀態恢復至可運作狀態則只需 13 秒,藉此減少設備等待時間。   雙面掃描配件與英國上市資訊 ComColor GN 系列支援不同的進紙與後加工配件,另可搭配 HS10000 雙面掃描器,雙面掃描速度最高達每分鐘 200 張影像(200 ipm),並支援直接掃描至雲端(Scan-to-Cloud)。 該系列已於 2026 年 9 月在丹麥 Sign Print & Pack 展覽預覽,預計於同年 11 月 2 日透過 Riso UK 及授權合作夥伴在英國上市。Riso 去年迎來進入噴墨印刷市場 20 週年,此次推出 GN 系列,延伸其高速單張紙噴墨產品線。 對台灣業者而言,評估此類設備時,可優先比對實際印件量、紙張尺寸、色彩需求與連續生產要求;至於台灣市場的供應時程與在地服務,仍需向相關供應商確認。   內容來源: https://www.printweek.com/
歐盟PFAS限制再收緊,食品接觸紙材與紙板須符合REACH新門檻
包裝未來
2026-10-19

歐盟PFAS限制再收緊,食品接觸紙材與紙板須符合REACH新門檻

歐盟對食品接觸材料中的PFAS管制再增加一項要求。自2026年10月10日起,食品接觸用紙張與紙板須符合REACH法規新增的PFHxA及相關物質限值,涵蓋披薩盒、烘焙紙、麵包袋及防油紙等用途。這項限制與已於同年8月12日生效的《包裝與包裝廢棄物規則》(PPWR)並行適用,兩者管制範圍與檢測門檻並不相同。對台灣紙材、食品包裝及印刷加工業者而言,出口歐盟或供應相關客戶時,除了確認材料成分,也需留意檢測證明、供應商文件與既有庫存的上市日期紀錄。   食品接觸紙材新增兩項PFHxA限值 這項限制的法源為歐盟《REACH化學品法規》新增的第79項,依據《歐盟規則(EU)2024/2462》,歐盟執委會於2024年9月增訂相關規定,並設置24個月的過渡期。自2026年10月10日起,食品接觸用紙張與紙板中的全氟己酸(PFHxA)、其鹽類及相關物質,須符合指定限值。管制對象包括披薩盒、烘焙紙、麵包袋及防油紙等,不限於直接用來包裝食品的成品。 REACH規定採用兩項限值,並以均質材料作為檢測基礎: PFHxA及其鹽類總和: 不得達到或超過25 ppb。 PFHxA相關物質總和: 不得達到或超過1,000 ppb。 PFHxA相關物質是指因分子結構而能分解或轉化為PFHxA的物質。這類物質在實際材料管控中特別重要,因為即使配方沒有直接添加PFHxA,仍可能使用受限制的相關物質。原文指出,歐洲化學品管理局(ECHA)維護的相關物質清單尚不完整,因此企業仍須透過供應商資料及材料檢測確認合規情況。   REACH與PPWR管制範圍不同 對食品包裝業者而言,PFHxA限制並非歐盟近期唯一的PFAS規定。《包裝與包裝廢棄物規則》(PPWR)第5條的PFAS限值已自2026年8月12日起適用,涵蓋所有材質的食品接觸包裝,並以整體PFAS物質群為管制對象。相較之下,REACH新增限制針對PFHxA及其相關物質,但適用範圍涵蓋所有與食品接觸的紙張及紙板產品,不限於包裝用途。 兩套規定的檢測方式與限值也不相同。依原文,PPWR的相關門檻為: 針對性分析中,個別PFAS低於25 ppb。 特定測得PFAS的總和低於250 ppb。 包含聚合物在內的PFAS總量低於50 ppm。 因此,兩套法規須分別判定,不能以其中一項檢測結果直接取代另一項要求。以塗佈紙為例,即使符合REACH針對PFHxA及相關物質的限制,仍須確認是否符合PPWR的PFAS要求。REACH規定適用於食品接觸用紙張與紙板,不直接涵蓋塑膠、玻璃或金屬等其他包裝材質;這些材質的食品接觸包裝則可能受到PPWR相關條文規範。   過渡期結束前上市的庫存可適用例外 REACH新限制設有庫存例外。2026年10月10日前已投放歐盟市場的產品,不適用這項新限制。歐盟執委會考量規定的實際執行與可行性,允許既有產品適用例外,但供應商須能證明產品已在期限前投放市場。 因此,企業若仍有舊庫存需要銷售或處理,應備妥交貨紀錄及相關文件,以證明產品上市時間。反之,2026年10月10日起才投放市場的產品,便須符合新限值,不再享有額外過渡期,進口產品也適用相同要求。 這項規定的關鍵在於「投放市場」的時間,而不只是產品的生產日期。對紙張、紙板及食品包裝供應鏈而言,保存可追溯的出貨與交易紀錄,有助於釐清既有庫存是否符合例外條件。   供應鏈檢測成為合規關鍵 受到影響的業者包括紙張與紙板製造商、加工及塗佈業者、進口商、經銷商,以及使用相關材料的餐飲與零售業者。由於PFAS可能透過阻隔塗層、加工助劑或前驅物進入材料,單靠成品外觀或一般產品規格,無法確認是否符合限值,通常需要沿供應鏈取得材料資訊及檢測證明。 原文指出,檢測證明應涵蓋REACH與PPWR兩套規定,且方法的檢出限須低於相應門檻。歐洲化學品管理局相關委員會在評估過程中認為,市場上已有商業化分析方法,但針對相關物質與材料的標準化程序仍有待發展。 歐盟執委會之所以採取這項限制,是因為相關用途存在健康與環境風險,且已有替代方案可供使用,預期成本相較於健康與環境效益仍屬有限。對台灣業者而言,可優先確認防油紙、食品包裝紙板及塗佈材料的成分資訊,向供應商索取涵蓋兩套規定的檢測資料,並確認檢測方法與限值是否相符。若產品銷往歐盟,也可同步檢視庫存上市日期與追溯文件,降低供應鏈合規資訊不足的風險。   其他PFAS用途限制將逐步生效 這項規定源自德國於2019年12月向歐洲化學品管理局提交的限制提案。依規則說明,PFHxA具有高度持久性,且在水中具有移動性,可能對健康與環境造成不利影響。德國原先提出較全面的禁令,歐盟執委會最後則採取針對特定用途的限制方式。 後續管制時程也已逐步排定。自2026年4月起,部分消防滅火器已納入限制;2027年10月10日起,其他紡織品,包括地毯與家具軟墊等,將適用相關限制;2029年則進一步涵蓋民用航空消防滅火器。至於其他尚未納入的用途,歐盟執委會將參考目前正在審議的其他用途PFAS限制提案,再評估是否需要進一步管制。 對印刷與包裝產業來說,這次規定已明確要求食品接觸紙張與紙板符合PFHxA相關限值,但其他包裝材料的後續管制仍有待觀察。業者可先從材料成分透明度、供應商檢測文件及既有庫存管理著手,並持續追蹤歐盟後續法規進展,作為材料選擇與出口合規規劃的參考。   內容來源: https://packaging-journal.de/en/
再生纖維需求持續成長,原生紙漿為何仍不可或缺?
包裝未來
2026-10-19

再生纖維需求持續成長,原生紙漿為何仍不可或缺?

近年品牌與包裝業者持續提高再生纖維使用量,但原生纖維並未因此退出市場。對瓦楞紙箱而言,纖維強度、耐濕性與承重需求都會影響材料選擇;而且纖維經過多次回收後,長度與性能會逐漸下降,仍需要新的原生纖維補充。從再生紙板的成本優勢,到造紙廠的產能調整與延伸生產者責任(EPR)制度,北美市場的變化也反映出紙包裝在回收循環與材料性能之間的取捨。   再生纖維普及,材料性能仍是關鍵 再生纖維包裝需求持續增加,但產業專家指出,原生纖維仍有其必要性。不同包裝產品的再生纖維比例差異很大,主要取決於產品所需的強度、耐用性與使用條件。 顧問公司 Moore & Associates 總裁 Bill Moore 表示,原生纖維的強度通常優於再生纖維,因此需要較高強度的包裝,多半仍以原生纖維為主;其他多數市場則已大量使用再生纖維。 美國瓦楞紙箱協會(Fibre Box Association)資料顯示,2025年美國瓦楞紙箱平均含有52%的再生材料;實心紙板的再生纖維比例最高可達88%,食品接觸包裝則低於一半。Moore的數據也顯示,美國箱板紙的再生纖維使用比例,已從2012年的46%上升至2025年的56%。   纖維反覆回收,仍需原生纖維補充 再生纖維的使用並非沒有極限。產業專家指出,纖維在反覆回收過程中會逐漸變短,通常經過約5至7次循環後,就難以再次回收利用。即使透過澱粉等添加物改善紙張強度,纖維本身的性能仍會受到限制。 國際紙業(International Paper)永續發展經理 Mackenzie Crigger 表示,回收瓦楞紙箱(OCC)與雙面牛皮掛面紙纖維(double-lined kraft fiber)需要持續回到回收系統,但也必須補充新的纖維,才能維持紙張強度。若只依賴再生纖維,現有纖維供應系統可能在約八個月內耗盡。 因此,國際紙業持續生產再生與原生纖維產品,以回應客戶需求,同時配合公司的永續發展目標。實際配比仍須依包裝用途與產品性能要求評估。   再生紙板成本優勢,推動產能轉移 再生纖維使用增加,與製造成本及產業投資方向有關。Moore指出,生產再生瓦楞紙箱的經濟效益較佳,這種成本優勢已持續一段時間。 彭博旗下 Green Markets 市場分析師 Doug Larsen 曾在瓦楞紙箱產業工作44年。他表示,原生紙板每噸價格可能比再生紙板高出100美元。另一方面,新建原生纖維紙廠或擴充原生箱板紙產能的成本高昂,許可程序也可能構成挑戰,因此新增再生紙產能通常更容易、成本也較低。 Larsen指出,北美最後一座全新原生纖維紙廠建於1980年代初期。近年產業發展方向,則是逐步淘汰老舊的原生紙生產設備,並導入新的再生紙生產設備。   紙箱需求變化,牽動北美產能調整 疫情後,電商業者開始減少瓦楞紙箱的使用量,作為永續措施之一。Amazon、Walmart等業者調整包裝方式,減少小型商品使用過大的紙箱,改用尺寸更合適的紙箱或郵寄包裝,這波變化也被稱為「紙箱衰退」。 與此同時,北美多座箱板紙廠停產,其中以生產原生纖維材料的工廠為主。Moore指出,這使北美產業產能在一年多的時間內減少約10%。相較之下,Larsen表示,2023年已有五台新的再生紙生產設備投入運作。 Smurfit Westrock北美與歐洲業務的造紙廠總裁 Kenny Knipschild指出,逐步增加再生紙產能,通常比將整座紙廠一次從100%原生纖維改為100%再生纖維更具成本效益。若工廠在製漿環節遇到瓶頸,但造紙機仍有餘裕,增加再生紙產能可能比新增牛皮紙漿製造能力所需的投資低得多。   原生纖維仍支撐高強度與耐濕包裝 即使再生纖維市場持續成長,原生纖維仍有穩定需求。Smurfit Westrock旗下21座造紙廠中,有13座主要使用原生纖維,另外8座以再生纖維為主。依公司網站資料,其北美與歐洲業務使用的纖維約55%為原生纖維、45%為再生纖維。 Knipschild表示,需要承受重物或處於高濕度環境的紙箱,仍高度依賴原生纖維。與再生纖維相比,原生纖維的耐濕表現也較好。他認為,若完全停止補充原生纖維,回收纖維會隨著反覆循環而逐漸變短,最終難以持續製造紙箱。 他也指出,原生纖維不一定比再生纖維更不永續。牛皮紙漿製程可利用製程產生的能源發電,降低對碳基燃料的依賴。不過,材料的永續表現仍須視具體製程與評估條件而定,不能只依原生或再生的分類判斷。   EPR制度能否改變回收經濟效益? 延伸生產者責任(EPR)法規可能成為影響再生纖維市場的另一項因素,但其實際效果仍待觀察。Larsen指出,EPR的目標是將部分財務責任從地方政府轉移至生產者,卻不一定能降低回收物的收集成本。 他舉例,部分地方政府回報,路邊收集瓦楞紙箱的成本可能高達每噸500美元,但回收紙箱的市場價值約為每噸100美元。兩者之間的落差,反映出回收系統除了材料本身的價值,也受到收集與處理成本影響。 展望未來,Larsen預期,隨著原生紙廠設備老化、營運與升級成本提高,部分原生紙廠可能繼續關閉,而新的再生紙生產設備則會持續投入。不過,仰賴原生纖維的包裝應用不會因此消失;原生紙的價值也可能隨供需變化而提高。同時,再生紙的品質仍在持續改善,兩種纖維如何搭配,將取決於材料成本、產品性能與回收系統的實際條件。   內容來源: https://www.packagingdive.com/