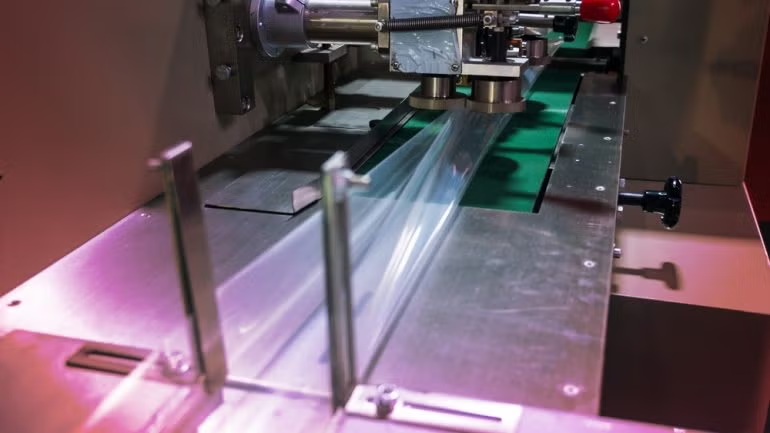
將傳統複合膜改為單一材質軟性包裝,未必能直接沿用原有的包裝機設定。薄膜更換後,產線可能出現封口滲漏、皺褶、印刷套位偏移或停機等問題。這些狀況不一定代表單一材質設計本身有缺陷,也可能與薄膜的摩擦、挺度、延展性及熱封特性和設備條件不匹配有關。對包裝加工商與品牌業者而言,關鍵不只是材料是否具備回收潛力,還要確認包裝能否在目標生產速度下穩定製作,並維持產品保護性能。
薄膜特性影響熱封與高速走料
單一材質軟性包裝通常以聚乙烯(PE)或聚丙烯(PP)等同一聚合物家族為設計基礎,以利進入適用的回收系統。然而,即使使用相同聚合物,薄膜結構在挺度、摩擦係數、延展性、熱傳導及熱封表現上仍可能有明顯差異,因此不能假設新材料可以直接沿用原有複合膜的設備參數。
熱封是常見的問題來源。如果溫度、壓力或熱封時間設定不合適,可能造成封口強度不足、封合不均或變形。此外,包裝剛完成熱封時,封口尚未充分建立強度,若無法承受後續搬運,就可能發生破封。這種封口在冷卻前的抗剝離能力稱為熱黏性(Hot Tack)。
在立式成型充填封口機(VFFS)上,背封與橫封交會處也特別需要留意。由於薄膜層數重疊、厚度增加,封口夾爪可能無法在交界處均勻施加熱量與壓力,進而增加滲漏風險。另一方面,薄膜的挺度、摩擦及延展性也會影響走料張力、導正與套位,造成皺褶、薄膜偏移、印刷位置不準或袋型尺寸不一致。當產線速度提高,可供熱封的時間縮短,這些差異也可能更容易反映在生產結果上。
以實際產線驗證封口與包裝性能
遇到封口不良或走料異常時,與其反覆調整機台,不如先釐清缺陷成因,再有系統地檢查熱封溫度、壓力、熱封時間、夾爪狀態、薄膜張力及對位情況。同時,也應區分問題究竟來自封口強度不足、封口交界處滲漏,還是薄膜走料不穩,才能找到對應的改善方向。
實驗室測試可用於評估材料性能,但無法單獨證明包裝在量產條件下能穩定運作。原文提及,ASTM F88/F88M可用於測試封口強度,ASTM F1921/F1921M則可評估熱黏性。測試結果仍須搭配實際包裝機、產品及操作條件判讀。產線驗證也應涵蓋完整包裝結構,確認封口表現、阻隔性能,以及充填、搬運與配送過程中的耐受性。若產品對氧氣或水氣敏感,還需評估氧氣透過率與水蒸氣透過率,並透過保存期限測試確認包裝能否提供所需保護。
試產時,應以預定商業生產速度進行測試,並涵蓋實際操作中可能遇到的條件,而非只觀察短時間的穩定運轉。記錄項目可包括封口缺陷、滲漏、薄膜斷裂、廢品、停機時間及合格包裝產量,用以判斷材料是否能持續符合品質與產出要求。
回收設計也要考量合格包裝成本
單一材質包裝的經濟效益,不能只看薄膜單價。即使新材料價格較低,或具備較好的回收潛力,若導入後造成廢品增加、產速下降、額外檢查或產品損失,整體效益仍可能被抵銷。因此,評估時應以每個合格包裝的實際成本為基礎,同時考量生產效率、品質穩定性與材料效益。
此外,單一材質設計是否能回收,也取決於整體包裝結構,包括阻隔層、油墨、黏著劑及其他組成,以及當地的收集與處理設施。對台灣業者而言,這篇報導提供的核心參考是:材料替換不能只停留在可回收性或實驗室封口測試,而應將薄膜選擇、設備條件、量產驗證及合格品成本一併評估,才能更完整地判斷轉換的實際價值。
內容來源: https://www.packaging-gateway.com/?cf-view&cf-view