日本7-Eleven測試木質素熱感標籤,便當包裝導入天然來源顯色材料
包裝未來
2026-11-09

日本7-Eleven測試木質素熱感標籤,便當包裝導入天然來源顯色材料

日本 7-Eleven 與標籤製造商Osaka Sealing Printing合作測試新型熱感標籤Treeloop Thermal,將部分以牛皮紙漿木質素製成的顯色劑導入材料配方。測試範圍涵蓋千葉縣約300家門市,初期應用於約15款便當商品。根據企業說明,新材料將以天然來源成分替代10%至20%的非紙質熱感材料,透過造紙製程副產物的再利用,減少對石油基原料的依賴。 木質素導入熱感顯色材料 熱感標籤透過化學反應形成文字與圖像,當材料受到熱能作用時,顯色劑會與染料產生反應,通常呈現黑色影像。此次測試的Treeloop Thermal,將部分以 牛皮紙漿木質素(Kraft Lignin) 製成的顯色劑導入材料中。 木質素是木材製漿過程中的副產物,存在於製漿時產生的黑液(Black Liquor)中。黑液是從木材萃取紙漿纖維時產生的製程殘留物。Osaka Sealing Printing希望透過利用這類副產物,回收造紙製程中的剩餘資源,同時降低石油基原料的使用。標籤呈現的淺棕色、類似牛皮紙的外觀,也是使用木質素後形成的材料特徵。 300家門市展開便當測試 此次測試涵蓋千葉縣約300家日本 7-Eleven 門市,初期選用約15款便利商店便當商品。根據企業說明,天然來源成分將替代10%至20%的非紙質熱感材料。這項比例僅適用於非紙質熱感材料部分,並非整張標籤的替代比例,也不能直接視為整體碳足跡的減幅。 目前公開資訊尚未說明實際測試的確切開始日期。公告發布日期為2026年10月29日,新聞刊登日期為11月3日。此外,企業尚未公布經獨立查證的生命週期評估(LCA),也沒有提供具體的二氧化碳減排數據。 日本 7-Eleven 表示,後續將依據門市測試結果,逐步評估擴大熱感標籤材料替換的可能性。目前尚未安排全日本全面導入,仍須視測試結果而定。 7-Eleven持續調整包裝材料 日本 7-Eleven 表示,這次熱感標籤測試是企業過去材料替換措施的延伸。先前推動的項目包括冷鏈商品改用紙類包裝、部分即食沙拉的盒蓋改為薄膜包裝,以及在即食餐點與麵食商品中使用全再生材料製成的包裝。 企業指出,受到全球局勢影響,能源與原物料價格上升,因此持續檢視包裝材料的使用方式。此次將造紙製程產生的木質素導入熱感標籤,則是另一項材料調整措施。 Osaka Sealing Printing企業背景 此次合作夥伴Osaka Sealing Printing是OSP Group的核心企業。該集團創立於1927年,目前旗下包含日本及海外共17家公司。 Osaka Sealing Printing的業務涵蓋標籤、薄膜產品、紙類包裝與促銷材料,並依公司公開資料,在日本設有19處生產據點,包括供應食品零售業的生產基地。產品範圍也涵蓋標籤原紙、印刷周邊設備,以及標籤貼附系統的開發。 木質素標籤的應用仍待驗證 這次測試將木質素應用於熱感材料的顯色劑,而非直接取代整張標籤。對標籤印刷業者而言,除了材料來源,也可進一步觀察木質素導入後的顯色表現、實際使用性能,以及材料替代比例。 目前日本 7-Eleven 公布的10%至20%僅代表非紙質熱感材料的替代程度,尚無法據此判斷整體標籤的減碳效益。若未來能取得生命週期評估與實際碳排數據,將更有助於確認這類造紙副產物應用於標籤材料的環境效益。   內容來源: https://packaging-journal.de/en/
『設計印象雜誌』
橫跨造紙、印刷、包裝、出版及設計等領域的專業媒體,兩個月發行一期紙本雜誌,網站不定期更新
光芒國際引領包裝綠色革命
包裝未來
2026-11-05

光芒國際引領包裝綠色革命

●光芒國際有限公司總經理佘永勝(右)、廠長林昱賢(左),深耕台灣包裝紙袋、紙盒市場不遺餘力   一台橫空出世、全新設計的全自動袋面無摺痕紙袋機在廠房中低鳴運轉,從印刷紙張半成品進入成型到成品,一氣呵成。也讓原本需要多台設備,甚至耗費大量人力分工的流程,就此輕鬆簡化。位在高雄的廠房中,光芒國際有限公司總經理佘永勝指著新設備自信地說道:這台設備不只改變生產線,更重新定義了我們對紙袋美學的全新標準。 全台首套袋面無摺痕紙袋機 2025年5月,高雄市光芒國際公司做了一個大膽的決定,引進全台首套袋面無摺痕紙袋機。這家專注於文具與包裝設計生產的老牌企業,在台灣與日本擁有700多家銷售通路,此次投資不僅是一次設備升級,更是對全球環保包裝趨勢的具體回應。坐落在南部工業重鎮的高雄廠房內,佘永勝總經理笑著說道:這台機器進來營運之後,我們生產效率提升80%,更重要的是,它終於讓我們能夠實現完全袋面無摺痕的精品紙袋設計,滿足高端客戶對於美學的極致要求。 過去,台灣紙袋製造業面臨著技術及設備的一個瓶頸:因為傳統紙袋結構,在某一邊袋面會存在摺痕。而技術、設備上的限制,這種袋面無摺痕+隱藏式提繩的精品紙袋只能採用人工生產,往昔大多是送到監獄或農村中的老人家、外籍配偶來加工。也因為品質不穩定,加工時間長及頻繁的質檢,造成袋面無摺痕紙袋的高成本、交貨期長,對於講究質感、高端的消費者來說,這始終是個遺憾,也是硬傷。 隨著全球紙製品包裝市場持續增長,在2024年全球市場總產量已超過3.6億噸,而光芒國際公司的這項投資,正好迎上市場對高品質紙袋的需求浪潮。 ●由光芒國際公司總經理佘永勝(右5)所帶領的專業服務團隊  市場洞察:為何光芒國際公司敢投資千萬升級設備? 根據全球包裝市場數據,紙製品包裝已成為四大包裝材料中增長最快的類別,全球市場的總產量與日俱增、頻創新高。與此同時,日本與台灣市場對環保包裝的需求呈現爆發式增長。 「對我們來說,這不是賭博,而是必然的選擇」。佘永勝總經理在專訪中表示:隨著全球碳中和目標的推進,紙製品包裝因其易回收和降解的特性,符合可持續發展的趨勢。佘總經理接著指出:光芒國際公司憑藉在台灣與日本市場的深厚基礎,瞄準了高端品牌客戶對包裝美學與環保雙重標準的需求。新設備不僅僅讓公司能夠在有效降低生產成本的情況下,提供品質更好、交貨更迅速的高端紙袋,也讓該公司更具有市場競爭力。 袋面無摺痕紙袋技術的突破,不僅僅是製造工藝的進步,更代表著紙袋從純實用性到設計美學的轉變,而傳統紙袋摺痕腰線及打孔處都限制設計師的創意發揮。光芒國際公司廠長林昱賢拿起新舊兩種紙袋對比說明:這部全新袋面無摺痕紙袋機,從結構設計和材料處理層面,徹底解決袋面摺痕問題,一般大袋寬的紙袋需要用大尺寸印刷機印刷,或是傳統標準尺寸(102/105)印刷機印刷後雙拼。而我們這台設備袋寬530mm,用標準尺寸(102/105)印刷機印刷即可,為公司在某個領域創造更多利潤。其紙袋最小製作尺寸為20cm(W)×21cm(H)×8cm(D)、最大製作尺寸為45cm(W)× 40cm(H)×20cm(D),適用於高端零售、禮品、食品包裝等行業。 該新設備採用獨特的力學設計和製程,使紙袋有著超強的承重強度(50~75公斤)。林昱賢廠長指出其關鍵在於紙袋的專利結構設計和創新的成型、黏合技術,讓紙袋在關鍵部位獲得加強,同時維持外觀的簡潔流線。這一個技術突破讓高端品牌客戶眼前一亮,高要求的業者過去往往只能妥協於傳統紙袋設計,或接受品質參差不齊的高成本手工產品,但是現在光芒國際公司提供的解決方案,終於能夠同時滿足美學與實用性的雙重要求。 ●光芒國際公司新添購的全台首套全自動袋面無摺痕紙袋機,因其生產速度快、精度高,可實現一天8小時生產8種尺寸、8,000個紙袋,適用於高端零售、禮品、食品包裝等行業 全球紙製品包裝市場增長趨勢 全球紙製品包裝市場這一個增長趨勢,背後有著多重的因素驅動。首先是全球碳中和目標的快速推進,加上紙製品包裝擁有易回收和降解的獨特性,符合可持續發展及綠色環保趨勢。其次,消費市場對包裝設計的要求不斷提高,特別是高端品牌希望透過包裝傳遞品牌價值。 「現代消費者不僅僅看重產品本身,也越來越重視包裝體驗」。林昱賢廠長表示:一個精心設計的紙袋,能夠成為品牌的移動廣告,提升消費者的認同感和忠誠度,從而提高其附加價值。 光芒國際公司此時投入鉅資添購先進設備,正是看準了市場對於高品質紙袋需求增長。佘總經理透露,自新設備投產以來,除了生產自有產品外,也大幅更換自有通路紙袋結構設計。另陸續接到多家同行的代工訂單,預計精品紙袋業務,在2026年將貢獻公司總營收的30%以上。 ●全自動袋面無摺痕紙袋機減少人為操作環節,不僅提高效率,也降低出錯率,更重要的是,能夠靈活地應對小批量、多樣化的訂單需求 新設備如何變革重塑生產流程 這套全自動化設備的最大特色,就是真正實現了「一貫化生產」。傳統紙袋製造需要多台機器分別處理成型和黏合等工序,中間涉及大量半成品的搬運和轉換,而該新設備則將所有工序整合在一條生產線上,大幅降低人力及時間的成本。 林昱賢廠長自信的表示:過去一個精品紙袋的生產周期需要15~45天,偶爾短交期是靠關係拜託來的,而現在縮短至1~2天,更換尺寸規格真的只需要短短的30分鐘。另外他也明確指出:新設備減少了人為操作環節,不僅提高效率,也降低出錯率。更重要的是,能夠靈活地應對小批量、多樣化的訂單需求。可以真正實現一天8個小時生產8種尺寸、8,000個紙袋的目標。 上述這個需求對於正處於轉型階段的台灣包裝產業至關重要,隨著市場個性化需求增加,能夠高效處理小批量訂單的廠商更具競爭力。光芒國際的新設備恰好滿足這一個需求,使該公司能夠服務更多元化的客戶群。 ●全自動手提袋吊牌穿繩機,實現自動打孔+打銅釦+繩子包塑+穿吊牌+穿繩一次完成的一貫化作業,節省人力及製作時間 迎合市場與環境永續雙贏策略 在環境永續方面,袋面無摺痕紙袋機新設備也帶來顯著改善,佘總經理指出:這套系統減少了15%的紙材浪費,符合國際環保標準。這一個特點,正好滿足越來越多品牌對永續包裝的要求。全球各大品牌商紛紛制定包裝可持續性的目標,要求供應商提供更環保的解決方案。光芒國際的新設備不僅僅提升產品品質,也符合了這一個國際趨勢。 佘總經理也算了一筆環境帳:傳統紙袋生產過程中的廢料率約為5~8%,新設備則將這一數字降至6%以下。假設以公司每月消耗100噸紙張來計算,一年可以減少約72噸的紙張浪費,相當於拯救了約120棵樹木,這就是追求永續環保的最佳實證。 此外,這意味著運輸過程中的碳排放也相應降低。這些改進雖然細微,但累積起來對環境保護的正面影響可觀。 ●(左圖)光芒國際公司展示間琳瑯滿目、品項種多的包裝紙袋、紙盒等產品 ●(右圖)光芒國際公司全自動袋面無摺痕紙袋機製作的工藝流程  台日700家通路整合優勢策略 光芒國際公司在台灣與日本擁有700多家銷售通路,為新產品市場推廣提供堅實基礎。這種橫跨兩國的渠道網絡,使該公司能夠快速將新產品導入市場。 「我們的通路夥伴對於新設備生產的紙袋反應極佳」、「許多日本客戶特別欣賞我們在環保與美學之間的平衡,這正是當前市場最需要的價值主張」,佘總經理信心十足說道。此外光芒國際公司同樣針對大型企業客戶提供客製化服務,成功地強化了平日訂單的穩定性。 台灣包裝產業的未來展望 台灣包裝產業正處於轉型關鍵期,一方面國際市場對於高品質包裝的需求增長;另一方面,區域競爭日益激烈。光芒國際的投資代表一種突圍策略:透過技術升級打造差異化競爭優勢。 「未來的包裝產業不會是價格競爭,而是價值競爭」。佘總經理強調:我們希望透過技術創新,提供客戶無法拒絕的價值提案,這一個策略已初見成效。光芒國際的新設備投產後,不僅國內訂單逐步增加,還吸引了來自歐美日等海外客戶的青睞。 光芒國際公司的經驗表明,透過精準投資和技術創新,台灣製造業仍然能夠在全球價值鏈中佔據重要位置。隨著全球紙製品包裝市場預計將保持5.3%的年平均增長率,2025年市場規模已超過2,800億美元,台灣包裝產業的技術升級正當其時。 隨著新設備的穩定運轉,光芒國際的生產線上一只只精緻的袋面無摺痕紙袋整齊排出。這些紙袋即將被送往各大精品品牌及各大連鎖文具商,成為消費者手中的時尚配飾。 ●由全自動無摺痕紙袋機所產製的無腰線、無穿孔、簡潔美觀的精品手提紙袋,適合應用於高端零售、禮品、食品包裝等多種行業,滿足個性化與環保需求  ●採用獨特的力學設計和製程,使紙袋有著超強的承重強度,關鍵在於紙袋的專利結構設計和創新的成型、黏合技術,讓紙袋在關鍵部位獲得加強,同時維持外觀的簡潔流線 台灣技術與世界頂尖品牌對話 「這不只是紙袋,而是工藝品」。佘總經理特別強調:當台灣的技術能夠與世界頂尖品牌對話,我們就知道這條轉型之路走對了。最後,佘總經理也特別感謝威創展業黃仁杰董事長、張世洲總經理,以及其強大的售後服務團隊,透過長時間的駐廠服務培訓、保持良好的互動態度。讓光芒國際從一個完全沒有傳統設備生產經驗的公司,到現在可以獨立操作生產超過百萬個紙袋,甚至超越原廠的最大值標準。 威創展業張世洲總經理表示:公司團隊對於光芒國際抱持著一份神聖的責任感,必須讓這部全台首套的袋面無摺痕紙袋機可以順利投產並獲得認同、獲得利潤。只要光芒國際公司好,威創展業公司才會跟著受益。 威創展業黃仁杰董事長指出:我們的銷售、售後團隊也在一直創造客戶認同我們的價值。由衷感謝光芒國際公司佘總經理的信任,讓我們可以不負所託在最短時間內讓設備上線生產,創造彼此雙贏共榮的局面。 光芒國際公司 07-6105569 https://www.tw-pomei.com
硬質PP包裝冷水洗脫獲認證,HERMA七款PP與PE標籤材料通過測試
包裝未來
2026-11-03

硬質PP包裝冷水洗脫獲認證,HERMA七款PP與PE標籤材料通過測試

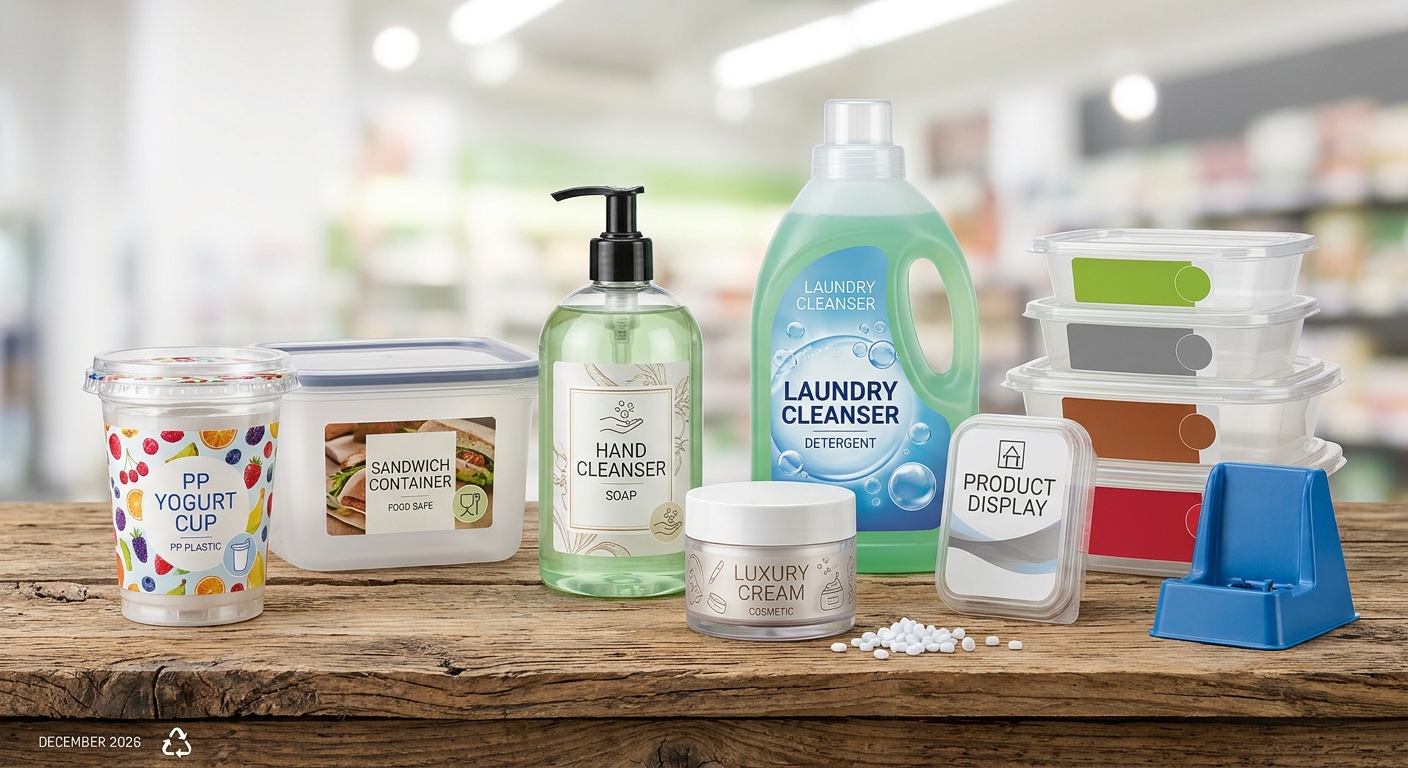
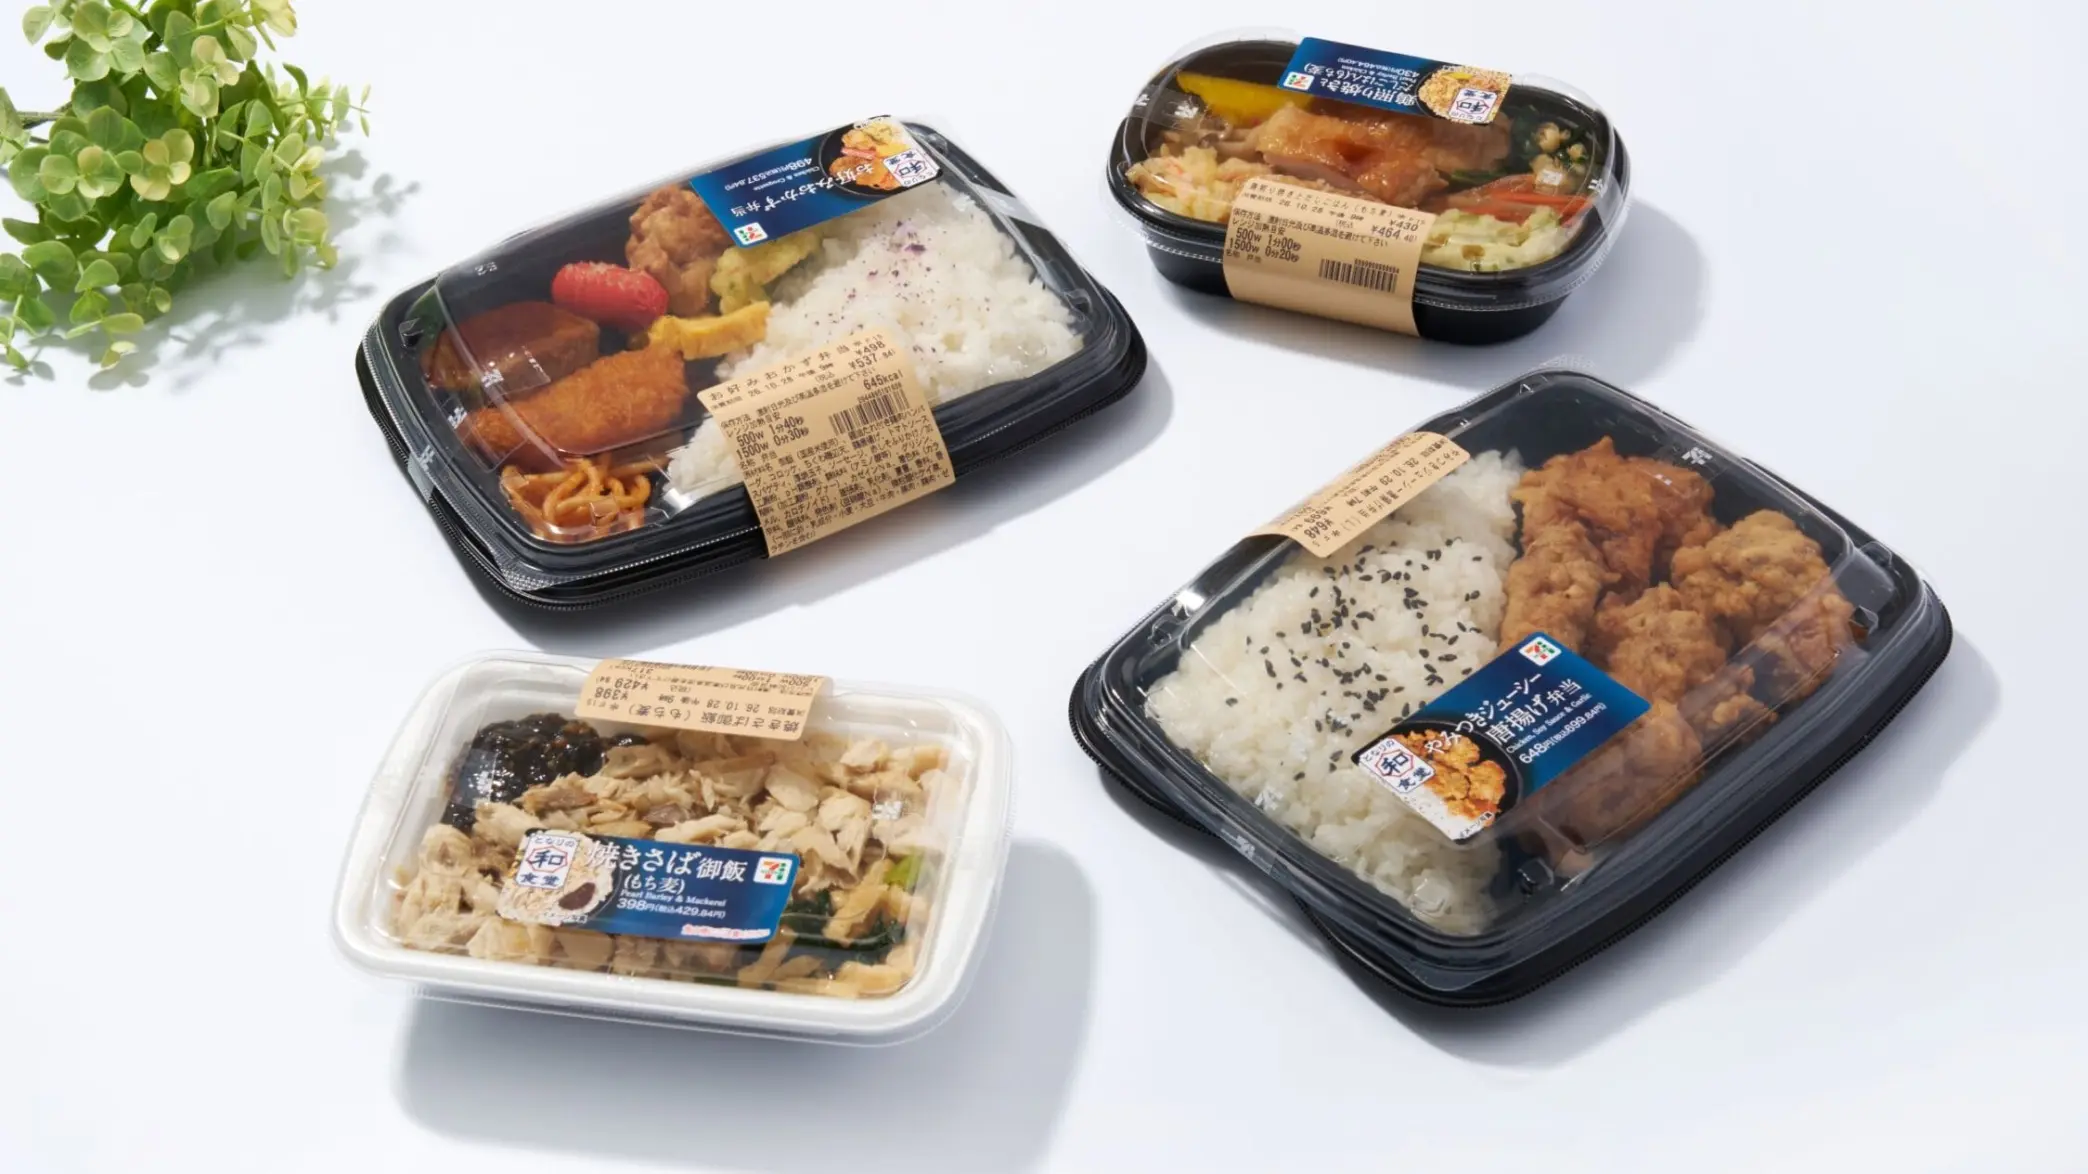
(AI生成)   HERMA於2026年10月27日宣布,旗下六款PP薄膜與一款PE薄膜自黏標籤材料取得德國cyclos-HTP研究機構認證,確認應用於硬質PP包裝時,可透過冷水清洗完整脫離。這項技術有助於將附著印刷油墨的標籤從包裝材料中分離,減少油墨進入塑料回收流程,進而改善再生材料品質。此次認證依據CHI Recyclability Standard進行,測試條件符合PPWR第12類別要求。 硬質PP包裝的標籤分離挑戰 PP(聚丙烯)廣泛應用於優格杯、熟食盒、化妝品容器及物流包裝。HERMA指出,與已成熟的PET回收流程不同,硬質PP包裝與PP或PE標籤薄膜,加上黏著劑後,材料密度幾乎相同,因此標籤分離較具挑戰性。 在PP回收過程中,標籤材料脫離包裝後,還需要透過風選等方式進一步分離。由於標籤承載印刷油墨,若無法有效從包裝表面脫離,油墨便可能進入後續回收流程,影響再生塑料品質。 HERMA黏著劑塗布與特殊塗層部門主管Dr. Stefan Kissling表示,過去PP回收較少關注標籤及其承載的印刷油墨,但隨著PPWR實施,標籤分離的重要性逐漸提高。透過冷水清洗即可讓標籤與包裝材料分離,是改善PP回收流程的一項進展。 七款PP與PE標籤材料取得認證 此次認證依據cyclos-HTP研究機構制定的CHI Recyclability Standard,這套方法依照PPWR相關要求評估包裝可回收性。測試針對硬質PP回收流程進行,符合PPWR第12類別(Category 12)條件,確認七款標籤材料可在冷水清洗程序中,從硬質PP包裝完整脫離,達到可洗脫(Releasable)要求。 通過認證的材料包括六款PP薄膜: HERMAtherm PP el(827) HERMA PP plus(829) HERMA PP white super tc(881) HERMA PP white light(884) HERMA PP 50 transparent super tc(886) HERMA PP white 40(892) 另外一款為PE薄膜HERMA PE white(850),適用於需要較高貼合性的標籤應用。 多層黏著劑支援冷水洗脫 此次認證的重要技術在於HERMA開發的多層永久性自黏膠。六款PP薄膜採用72Hpw黏著劑,並通過cyclos-HTP獨立測試,確認其冷水洗脫性能。 PE薄膜HERMA PE white(850)則使用專為薄膜開發的多層黏著劑62Xpc,同樣取得PPWR第12類別認證,以滿足需要較高貼合性的標籤應用。 Dr. Stefan Kissling表示,能夠提出符合PPWR第12類別要求、適用於硬質PP包裝冷水清洗流程的PP及PE薄膜認證,是一項重要進展,也為品牌商、包裝服務供應商及標籤印刷業者提供符合歐盟包裝法規要求的材料選擇。   HERMA此次取得的認證,確認標籤可在冷水清洗階段從硬質PP包裝完整脫離。由於標籤是印刷油墨的承載材料,透過分離標籤,也能將油墨一併排除於後續再生處理流程之外,有助於取得純度較高的再生塑料。 此次七款材料涵蓋常見的PP與PE薄膜標籤應用,提供品牌商、包裝服務供應商及標籤印刷業者更多材料選擇。HERMA表示,這也是PP包裝回收流程中的一項重要進展,可協助相關業者因應歐盟PPWR包裝法規要求。   內容來源: https://www.worldofprint.de/
循環包裝如何兼顧減塑與回收?亞洲包裝設計與物流系統的實務啟示
包裝未來
2026-10-27

循環包裝如何兼顧減塑與回收?亞洲包裝設計與物流系統的實務啟示

亞洲的廢棄物挑戰對全球包裝產業具有借鏡意義。 / 圖片來源:THICHA SATAPITANON via Shutterstock   包裝減量不只是減少材料用量,也涉及產品保護、運輸方式與使用後的回收處理。亞洲市場已有不同做法可供參考,例如中國針對快遞包裝過度使用材料訂定規範,韓國則透過飲料容器押金制度鼓勵回收與重複使用。對印刷、包裝及品牌業者而言,真正的挑戰是如何讓包裝設計符合產品需求,同時配合目的市場的回收設施、物流條件與法規要求。從單一材質軟性包裝到循環容器,材料選擇之外,整體系統能否有效運作同樣重要。   單一材質設計仍須考量回收條件 軟性塑膠包裝廣泛用於食品、個人清潔及家庭用品,多層複合薄膜能提供強度、防潮與阻氧等功能,但不同材質的組合也可能增加回收難度。以單一材質為主的包裝結構,是簡化回收流程的可能方向,前提是仍能滿足產品保護需求,並符合當地回收處理程序。 開發時也不能只看薄膜本身,標籤、油墨、黏著劑、封口結構與阻隔塗層,都可能影響包裝的回收相容性。改變材料結構還可能牽動熱封表現、印刷品質、生產速度及產品保存期限,因此材料供應商、加工廠、品牌商與回收業者可共同評估,再進入商業化生產。即使採用單一材質,也不代表包裝一定會被回收,實際結果仍取決於收集、分類、再處理能力,以及回收材料是否有市場需求。   快遞包裝減量從源頭著手 中國快遞產業提供了透過規範減少過度包裝的案例。針對快遞包裝過度使用問題,國家標準 GB 45186-2024 已於 2026 年 7 月 1 日生效,目的在於限制包裹配送過程中不必要的包裝使用。 企業可從紙箱尺寸、緩衝材料與運輸容器的搭配著手,檢視包裝是否存在過多空間或不必要的層次。選擇更符合商品尺寸的紙箱,可減少填充材料需求;重新檢視包裝層數與封箱膠帶用量,也可能降低材料消耗。 不過,減量不能以犧牲商品保護為代價。若包裝變小或變輕,卻造成運輸損壞、退貨或重新寄送,原本預期的環境與成本效益便可能被抵銷。因此,製造商、零售商與物流業者宜共同測試,確認減量後仍能承受倉儲、搬運與配送條件。   重複使用容器需要完善回收系統 韓國飲料容器押金制度顯示,重複使用包裝除了需要耐用容器,也需要配套的回收機制。消費者購買符合條件的可重複使用飲料容器時支付押金,退還容器後即可取回押金;生產商則須支付與回收容器收集及運送相關的處理費用。 要讓這類系統有效運作,回收據點是否便利、容器檢查與清洗流程、倉儲空間及運輸安排都會影響成效。企業在擴大投資前,可先透過試辦計畫測量容器回收率、遺失率、清洗需求,以及每個容器實際完成的重複使用次數。 若不同業者能採用標準化容器規格,並建立共用回收安排,也可能有助於擴大系統規模。但環境效益仍須與一次性包裝比較,並納入運輸距離、清洗資源、容器耐用程度及實際回收率等因素,不能只憑容器可重複使用就認定更環保。   PPWR 與目的市場規範影響包裝開發 包裝在一個市場適用,不代表可以直接移植至其他市場。歐盟《包裝與包裝廢棄物法規》(PPWR)自 2026 年 8 月 12 日起開始適用,涵蓋投放歐盟市場的包裝要求,包括可回收性、再生材料含量、廢棄物減量與重複使用等規定,不同要求及目標則依各自時程實施。 對供應國際市場的包裝業者而言,開發初期就應確認產品適用哪些規定、何時需要符合要求,並預留材料驗證、模具調整、生產試驗及性能測試的時間。法規符合性也應與當地回收基礎設施一併評估,因為符合規定不一定代表包裝在實際環境中能有效被收集與回收。 此外,包裝改版還須兼顧產品品質與商業條件。原文引用麥肯錫於 2025 年 7 月發布的研究,調查對象為法國、德國、義大利、瑞典及英國的消費者,結果顯示價格與產品品質仍是重要購買考量,食品安全與保存期限也是重要的包裝特性。這些結果僅反映受調查的五個歐洲市場,不能直接推論為全球消費者的共同偏好。   跨供應鏈測試才能確認實際效益 包裝改善通常需要多個環節共同調整。減少材料可能牽動零售商的包裝規格、紙箱尺寸與物流操作;重複使用方案需要容器標準及回收運輸的配合;改善回收性則仰賴包裝設計符合當地收集與處理系統。 企業可在正式投入大量資源前安排共同測試,由回收業者檢視材料相容性、設備供應商確認生產條件,物流業者則評估減量後是否仍能維持商品保護。評估指標可包括每件出貨商品的材料用量、商品損壞率、回收相容性、容器重複使用次數與總營運成本,並以改版前的數據作為比較基準。 對台灣印刷與包裝業者而言,這些亞洲案例的參考價值不在於直接複製特定材料或制度,而是先釐清要解決的問題,再依產品特性、加工條件及目的市場選擇方案。無論是單一材質薄膜、快遞包裝減量或重複使用容器,都可透過實際試驗與生命週期評估,確認環境效益是否成立,以及成本與生產條件是否可行。   內容來源: https://www.packaging-gateway.com/
食品與二次包裝如何減塑?UPM攜手合作夥伴開發可回收紙基包裝
包裝未來
2026-10-27

食品與二次包裝如何減塑?UPM攜手合作夥伴開發可回收紙基包裝

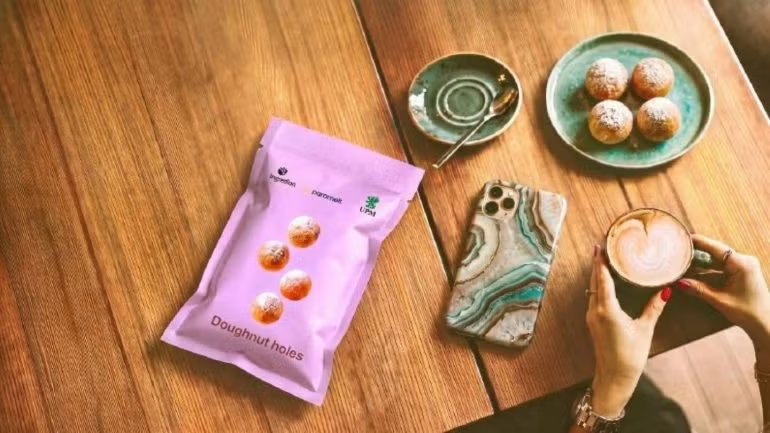
使用 Ingredion 和 Paramelt 進行的試驗旨在評估基於兩種基礎鋼材的結構組合。圖片來源:UPM / Cision。   食品包裝要從塑膠轉向紙材,關鍵不只是提高紙張比例,還要兼顧耐油、耐濕與熱封等功能。UPM Specialty Materials 分別與 Ingredion、Paramelt、Siegwerk 及 Uteco 合作,探索食品包裝與二次包裝的紙基替代方案。一項合作測試植物澱粉阻隔技術與生質塗層在紙張結構中的表現;另一項則結合阻隔原紙、功能性塗層及高解析度柔版印刷技術,開發紙材含量最高可達 90% 的二次包裝方案。   植物澱粉技術拓展食品紙包裝應用 UPM 與全球原料供應商 Ingredion、功能性塗層製造商 Paramelt 合作,評估植物澱粉阻隔系統應用於可回收食品紙包裝的可能性。測試採用兩種基材,分別為 UPM Solide Lucent 78gsm 與 UPM Asendo 65gsm,藉此檢視不同紙張結構與阻隔材料的搭配表現。 Ingredion 提供以澱粉為基礎的阻隔技術,著重評估耐油性能;Paramelt 則提供生質熱封與阻隔塗層,讓合作團隊測試兩種技術在紙材結構中的相容性與功能表現。UPM Specialty Materials 美洲包裝紙銷售總監 Sarah Dembroski 表示,透過整合不同合作夥伴的技術,有機會拓展紙基材料在美洲及全球食品包裝市場的應用。   柔版印刷結合阻隔塗層開發二次包裝 另一項合作由 UPM、油墨與塗層專家 Siegwerk,以及設備製造商 Uteco 共同推動,目標是開發紙基二次包裝。方案以 UPM 阻隔原紙為基材,搭配 Siegwerk 的 CIRKIT BAR SEAL 塗層,並透過 Uteco 的高解析度柔版印刷技術進行加工。 這套組合提供耐油、耐濕及熱封功能,並依 CEPI/4evergreen v2 的相關標準,可進入傳統紙類回收流程。UPM Specialty Materials 銷售總監 Marco Tramontano 表示,隨著歐盟《包裝與包裝廢棄物法規》(PPWR)等包裝法規持續發展,品牌業者需要在維持包裝性能的同時減少塑膠使用。此次合作展示的方案,紙材含量最高可達 90%,以滿足要求較高的包裝應用需求。   紙基包裝仍須兼顧加工與回收條件 對台灣包裝業者而言,這兩項合作呈現不同的開發方向:食品包裝著重植物澱粉阻隔技術與生質塗層的搭配,二次包裝則整合阻隔原紙、柔版印刷與熱封塗層。評估類似方案時,可依包裝用途確認耐油、耐濕及熱封需求,並檢視塗層與紙張結構是否適合既有加工設備。 此外,紙材含量提高不等於所有包裝都能直接回收,實際表現仍須考量材料組合及回收系統的適用條件。UPM 此次公布的是合作開發與技術測試成果,尚不能直接推論所有食品包裝或二次包裝都能採用相同結構。   內容來源: https://www.packaging-gateway.com/
物流與電商包裝如何整合?Optimum Flow串聯標籤、軟包裝與運輸耗材
包裝未來
2026-10-19

物流與電商包裝如何整合?Optimum Flow串聯標籤、軟包裝與運輸耗材

透過 Optimum Flow,Optimum 集團將標籤、軟包裝、印刷系統以及運輸、物流、貿易和電子商務配件整合到一個產品組合中。(圖片來源:Optimum Group Germany GmbH)   面對產品種類多、訂單數量波動及出貨時程緊湊等需求,標籤與包裝不只負責產品識別,也關係到倉儲管理、貨物追蹤與運輸作業。歐洲自黏標籤與軟性包裝供應商 Optimum Group 推出 Optimum Flow,將標籤、軟性包裝、印刷系統及運輸、物流、零售與電子商務配件整合為一套產品組合,涵蓋從產品識別、包裝到出貨的不同環節,並將材料利用、交貨彈性及可回收包裝概念納入規劃。   Optimum Flow整合標籤與物流包裝需求 Optimum Flow主要面向需要在供應鏈中可靠識別貨物,並將商品從倉庫運送至出貨環節的企業。Optimum Group指出,運輸、物流、零售及電子商務作業必須兼顧速度、安全性與可追溯性,同時還要因應銷售波動、產品種類多元及交期緊迫等情況。標籤與包裝因此不僅用於辨識和搬運,也肩負產品保護及品牌呈現等功能。 這套產品組合涵蓋標籤、軟性包裝、印刷系統及相關配件,材料、尺寸、黏著劑與印刷技術則依產品特性、需求數量及製程條件選擇。公司表示,相關方案著重速度、效率、一致性與彈性,也希望提升材料利用率、減少浪費,並支援可回收包裝概念,同時維持包裝所需的功能、保護性與外觀。   從自黏標籤到軟性包裝的產品組合 Optimum Flow涵蓋多種識別、包裝及出貨用品,主要產品包括: 自黏標籤與空白標籤:包括A4標籤,應用於產品識別、條碼、地址標示、運輸及倉儲。 無底紙標籤:不需要傳統背襯紙,可減少背襯材料的使用。 印表機與色帶:依標籤及應用需求配置,用於識別、追蹤、地址列印與運輸作業。 軟性包裝與印刷捲膜:依產品特性、保護需求、外觀及後續加工流程調整。 包裝袋:提供輕量且節省空間的儲存與運輸包裝方式。 可變資料與個人化印刷:應用於訂單、出貨或包裝,可加入個人化訊息。 印刷與加工方式則包括柔版印刷、數位印刷、噴墨印刷、熱轉印及燙金,並可依應用需求搭配可變資料印刷、個人化印刷及特殊後加工。這些選項讓企業可依標籤資訊、包裝外觀與生產流程,選擇相應的材料及印刷方式。   無底紙標籤與軟包裝著眼材料效率 Optimum Group將材料利用效率列為產品組合的重點之一。無底紙標籤省去傳統背襯紙,同一卷材料可容納更多標籤,因而減少換卷次數並降低背襯材料造成的浪費。軟性包裝袋相較於硬質包裝,則具有重量較輕、占用空間較少的特性,有助於節省儲存與運輸空間。 在薄膜材料方面,該公司表示,可依產品及應用需求採用單一材料結構與客製化厚度,以配合不同包裝條件。這類設計也可納入可回收包裝的規劃,但實際回收適用性仍須視材料結構、產品需求及相關回收條件而定,不能僅憑單一材料或薄膜厚度判定。   彈性生產與交貨支援供應鏈運作 除了產品與技術,Optimum Group也強調生產、庫存及交貨安排的彈性。公司依客戶個別需求規劃相關作業,以因應訂單數量波動及短期需求,並提供從包裝、儲存、貨物識別到訂單履行與運輸的供應鏈支援。 Optimum Group是一家專注於自黏標籤與軟性包裝解決方案的歐洲企業集團,服務產業包括食品、零售、製藥、物流及運動營養等領域。根據公司資料,集團在荷蘭、比利時、德國與丹麥設有18個分公司;德國分公司則專注於標籤與包裝解決方案。該集團自2018年起納入私募股權公司IK Partners的投資組合。   內容來源: https://www.print.de/
歐盟PFAS限制再收緊,食品接觸紙材與紙板須符合REACH新門檻
包裝未來
2026-10-19

歐盟PFAS限制再收緊,食品接觸紙材與紙板須符合REACH新門檻

歐盟對食品接觸材料中的PFAS管制再增加一項要求。自2026年10月10日起,食品接觸用紙張與紙板須符合REACH法規新增的PFHxA及相關物質限值,涵蓋披薩盒、烘焙紙、麵包袋及防油紙等用途。這項限制與已於同年8月12日生效的《包裝與包裝廢棄物規則》(PPWR)並行適用,兩者管制範圍與檢測門檻並不相同。對台灣紙材、食品包裝及印刷加工業者而言,出口歐盟或供應相關客戶時,除了確認材料成分,也需留意檢測證明、供應商文件與既有庫存的上市日期紀錄。   食品接觸紙材新增兩項PFHxA限值 這項限制的法源為歐盟《REACH化學品法規》新增的第79項,依據《歐盟規則(EU)2024/2462》,歐盟執委會於2024年9月增訂相關規定,並設置24個月的過渡期。自2026年10月10日起,食品接觸用紙張與紙板中的全氟己酸(PFHxA)、其鹽類及相關物質,須符合指定限值。管制對象包括披薩盒、烘焙紙、麵包袋及防油紙等,不限於直接用來包裝食品的成品。 REACH規定採用兩項限值,並以均質材料作為檢測基礎: PFHxA及其鹽類總和: 不得達到或超過25 ppb。 PFHxA相關物質總和: 不得達到或超過1,000 ppb。 PFHxA相關物質是指因分子結構而能分解或轉化為PFHxA的物質。這類物質在實際材料管控中特別重要,因為即使配方沒有直接添加PFHxA,仍可能使用受限制的相關物質。原文指出,歐洲化學品管理局(ECHA)維護的相關物質清單尚不完整,因此企業仍須透過供應商資料及材料檢測確認合規情況。   REACH與PPWR管制範圍不同 對食品包裝業者而言,PFHxA限制並非歐盟近期唯一的PFAS規定。《包裝與包裝廢棄物規則》(PPWR)第5條的PFAS限值已自2026年8月12日起適用,涵蓋所有材質的食品接觸包裝,並以整體PFAS物質群為管制對象。相較之下,REACH新增限制針對PFHxA及其相關物質,但適用範圍涵蓋所有與食品接觸的紙張及紙板產品,不限於包裝用途。 兩套規定的檢測方式與限值也不相同。依原文,PPWR的相關門檻為: 針對性分析中,個別PFAS低於25 ppb。 特定測得PFAS的總和低於250 ppb。 包含聚合物在內的PFAS總量低於50 ppm。 因此,兩套法規須分別判定,不能以其中一項檢測結果直接取代另一項要求。以塗佈紙為例,即使符合REACH針對PFHxA及相關物質的限制,仍須確認是否符合PPWR的PFAS要求。REACH規定適用於食品接觸用紙張與紙板,不直接涵蓋塑膠、玻璃或金屬等其他包裝材質;這些材質的食品接觸包裝則可能受到PPWR相關條文規範。   過渡期結束前上市的庫存可適用例外 REACH新限制設有庫存例外。2026年10月10日前已投放歐盟市場的產品,不適用這項新限制。歐盟執委會考量規定的實際執行與可行性,允許既有產品適用例外,但供應商須能證明產品已在期限前投放市場。 因此,企業若仍有舊庫存需要銷售或處理,應備妥交貨紀錄及相關文件,以證明產品上市時間。反之,2026年10月10日起才投放市場的產品,便須符合新限值,不再享有額外過渡期,進口產品也適用相同要求。 這項規定的關鍵在於「投放市場」的時間,而不只是產品的生產日期。對紙張、紙板及食品包裝供應鏈而言,保存可追溯的出貨與交易紀錄,有助於釐清既有庫存是否符合例外條件。   供應鏈檢測成為合規關鍵 受到影響的業者包括紙張與紙板製造商、加工及塗佈業者、進口商、經銷商,以及使用相關材料的餐飲與零售業者。由於PFAS可能透過阻隔塗層、加工助劑或前驅物進入材料,單靠成品外觀或一般產品規格,無法確認是否符合限值,通常需要沿供應鏈取得材料資訊及檢測證明。 原文指出,檢測證明應涵蓋REACH與PPWR兩套規定,且方法的檢出限須低於相應門檻。歐洲化學品管理局相關委員會在評估過程中認為,市場上已有商業化分析方法,但針對相關物質與材料的標準化程序仍有待發展。 歐盟執委會之所以採取這項限制,是因為相關用途存在健康與環境風險,且已有替代方案可供使用,預期成本相較於健康與環境效益仍屬有限。對台灣業者而言,可優先確認防油紙、食品包裝紙板及塗佈材料的成分資訊,向供應商索取涵蓋兩套規定的檢測資料,並確認檢測方法與限值是否相符。若產品銷往歐盟,也可同步檢視庫存上市日期與追溯文件,降低供應鏈合規資訊不足的風險。   其他PFAS用途限制將逐步生效 這項規定源自德國於2019年12月向歐洲化學品管理局提交的限制提案。依規則說明,PFHxA具有高度持久性,且在水中具有移動性,可能對健康與環境造成不利影響。德國原先提出較全面的禁令,歐盟執委會最後則採取針對特定用途的限制方式。 後續管制時程也已逐步排定。自2026年4月起,部分消防滅火器已納入限制;2027年10月10日起,其他紡織品,包括地毯與家具軟墊等,將適用相關限制;2029年則進一步涵蓋民用航空消防滅火器。至於其他尚未納入的用途,歐盟執委會將參考目前正在審議的其他用途PFAS限制提案,再評估是否需要進一步管制。 對印刷與包裝產業來說,這次規定已明確要求食品接觸紙張與紙板符合PFHxA相關限值,但其他包裝材料的後續管制仍有待觀察。業者可先從材料成分透明度、供應商檢測文件及既有庫存管理著手,並持續追蹤歐盟後續法規進展,作為材料選擇與出口合規規劃的參考。   內容來源: https://packaging-journal.de/en/
再生纖維需求持續成長,原生紙漿為何仍不可或缺?
包裝未來
2026-10-19

再生纖維需求持續成長,原生紙漿為何仍不可或缺?

近年品牌與包裝業者持續提高再生纖維使用量,但原生纖維並未因此退出市場。對瓦楞紙箱而言,纖維強度、耐濕性與承重需求都會影響材料選擇;而且纖維經過多次回收後,長度與性能會逐漸下降,仍需要新的原生纖維補充。從再生紙板的成本優勢,到造紙廠的產能調整與延伸生產者責任(EPR)制度,北美市場的變化也反映出紙包裝在回收循環與材料性能之間的取捨。   再生纖維普及,材料性能仍是關鍵 再生纖維包裝需求持續增加,但產業專家指出,原生纖維仍有其必要性。不同包裝產品的再生纖維比例差異很大,主要取決於產品所需的強度、耐用性與使用條件。 顧問公司 Moore & Associates 總裁 Bill Moore 表示,原生纖維的強度通常優於再生纖維,因此需要較高強度的包裝,多半仍以原生纖維為主;其他多數市場則已大量使用再生纖維。 美國瓦楞紙箱協會(Fibre Box Association)資料顯示,2025年美國瓦楞紙箱平均含有52%的再生材料;實心紙板的再生纖維比例最高可達88%,食品接觸包裝則低於一半。Moore的數據也顯示,美國箱板紙的再生纖維使用比例,已從2012年的46%上升至2025年的56%。   纖維反覆回收,仍需原生纖維補充 再生纖維的使用並非沒有極限。產業專家指出,纖維在反覆回收過程中會逐漸變短,通常經過約5至7次循環後,就難以再次回收利用。即使透過澱粉等添加物改善紙張強度,纖維本身的性能仍會受到限制。 國際紙業(International Paper)永續發展經理 Mackenzie Crigger 表示,回收瓦楞紙箱(OCC)與雙面牛皮掛面紙纖維(double-lined kraft fiber)需要持續回到回收系統,但也必須補充新的纖維,才能維持紙張強度。若只依賴再生纖維,現有纖維供應系統可能在約八個月內耗盡。 因此,國際紙業持續生產再生與原生纖維產品,以回應客戶需求,同時配合公司的永續發展目標。實際配比仍須依包裝用途與產品性能要求評估。   再生紙板成本優勢,推動產能轉移 再生纖維使用增加,與製造成本及產業投資方向有關。Moore指出,生產再生瓦楞紙箱的經濟效益較佳,這種成本優勢已持續一段時間。 彭博旗下 Green Markets 市場分析師 Doug Larsen 曾在瓦楞紙箱產業工作44年。他表示,原生紙板每噸價格可能比再生紙板高出100美元。另一方面,新建原生纖維紙廠或擴充原生箱板紙產能的成本高昂,許可程序也可能構成挑戰,因此新增再生紙產能通常更容易、成本也較低。 Larsen指出,北美最後一座全新原生纖維紙廠建於1980年代初期。近年產業發展方向,則是逐步淘汰老舊的原生紙生產設備,並導入新的再生紙生產設備。   紙箱需求變化,牽動北美產能調整 疫情後,電商業者開始減少瓦楞紙箱的使用量,作為永續措施之一。Amazon、Walmart等業者調整包裝方式,減少小型商品使用過大的紙箱,改用尺寸更合適的紙箱或郵寄包裝,這波變化也被稱為「紙箱衰退」。 與此同時,北美多座箱板紙廠停產,其中以生產原生纖維材料的工廠為主。Moore指出,這使北美產業產能在一年多的時間內減少約10%。相較之下,Larsen表示,2023年已有五台新的再生紙生產設備投入運作。 Smurfit Westrock北美與歐洲業務的造紙廠總裁 Kenny Knipschild指出,逐步增加再生紙產能,通常比將整座紙廠一次從100%原生纖維改為100%再生纖維更具成本效益。若工廠在製漿環節遇到瓶頸,但造紙機仍有餘裕,增加再生紙產能可能比新增牛皮紙漿製造能力所需的投資低得多。   原生纖維仍支撐高強度與耐濕包裝 即使再生纖維市場持續成長,原生纖維仍有穩定需求。Smurfit Westrock旗下21座造紙廠中,有13座主要使用原生纖維,另外8座以再生纖維為主。依公司網站資料,其北美與歐洲業務使用的纖維約55%為原生纖維、45%為再生纖維。 Knipschild表示,需要承受重物或處於高濕度環境的紙箱,仍高度依賴原生纖維。與再生纖維相比,原生纖維的耐濕表現也較好。他認為,若完全停止補充原生纖維,回收纖維會隨著反覆循環而逐漸變短,最終難以持續製造紙箱。 他也指出,原生纖維不一定比再生纖維更不永續。牛皮紙漿製程可利用製程產生的能源發電,降低對碳基燃料的依賴。不過,材料的永續表現仍須視具體製程與評估條件而定,不能只依原生或再生的分類判斷。   EPR制度能否改變回收經濟效益? 延伸生產者責任(EPR)法規可能成為影響再生纖維市場的另一項因素,但其實際效果仍待觀察。Larsen指出,EPR的目標是將部分財務責任從地方政府轉移至生產者,卻不一定能降低回收物的收集成本。 他舉例,部分地方政府回報,路邊收集瓦楞紙箱的成本可能高達每噸500美元,但回收紙箱的市場價值約為每噸100美元。兩者之間的落差,反映出回收系統除了材料本身的價值,也受到收集與處理成本影響。 展望未來,Larsen預期,隨著原生紙廠設備老化、營運與升級成本提高,部分原生紙廠可能繼續關閉,而新的再生紙生產設備則會持續投入。不過,仰賴原生纖維的包裝應用不會因此消失;原生紙的價值也可能隨供需變化而提高。同時,再生紙的品質仍在持續改善,兩種纖維如何搭配,將取決於材料成本、產品性能與回收系統的實際條件。   內容來源: https://www.packagingdive.com/
單一材質軟性包裝高速生產易漏封?掌握熱封與薄膜匹配關鍵
包裝未來
2026-10-13

單一材質軟性包裝高速生產易漏封?掌握熱封與薄膜匹配關鍵

將傳統複合膜改為單一材質軟性包裝,未必能直接沿用原有的包裝機設定。薄膜更換後,產線可能出現封口滲漏、皺褶、印刷套位偏移或停機等問題。這些狀況不一定代表單一材質設計本身有缺陷,也可能與薄膜的摩擦、挺度、延展性及熱封特性和設備條件不匹配有關。對包裝加工商與品牌業者而言,關鍵不只是材料是否具備回收潛力,還要確認包裝能否在目標生產速度下穩定製作,並維持產品保護性能。   薄膜特性影響熱封與高速走料 單一材質軟性包裝通常以聚乙烯(PE)或聚丙烯(PP)等同一聚合物家族為設計基礎,以利進入適用的回收系統。然而,即使使用相同聚合物,薄膜結構在挺度、摩擦係數、延展性、熱傳導及熱封表現上仍可能有明顯差異,因此不能假設新材料可以直接沿用原有複合膜的設備參數。 熱封是常見的問題來源。如果溫度、壓力或熱封時間設定不合適,可能造成封口強度不足、封合不均或變形。此外,包裝剛完成熱封時,封口尚未充分建立強度,若無法承受後續搬運,就可能發生破封。這種封口在冷卻前的抗剝離能力稱為熱黏性(Hot Tack)。 在立式成型充填封口機(VFFS)上,背封與橫封交會處也特別需要留意。由於薄膜層數重疊、厚度增加,封口夾爪可能無法在交界處均勻施加熱量與壓力,進而增加滲漏風險。另一方面,薄膜的挺度、摩擦及延展性也會影響走料張力、導正與套位,造成皺褶、薄膜偏移、印刷位置不準或袋型尺寸不一致。當產線速度提高,可供熱封的時間縮短,這些差異也可能更容易反映在生產結果上。   以實際產線驗證封口與包裝性能 遇到封口不良或走料異常時,與其反覆調整機台,不如先釐清缺陷成因,再有系統地檢查熱封溫度、壓力、熱封時間、夾爪狀態、薄膜張力及對位情況。同時,也應區分問題究竟來自封口強度不足、封口交界處滲漏,還是薄膜走料不穩,才能找到對應的改善方向。 實驗室測試可用於評估材料性能,但無法單獨證明包裝在量產條件下能穩定運作。原文提及,ASTM F88/F88M可用於測試封口強度,ASTM F1921/F1921M則可評估熱黏性。測試結果仍須搭配實際包裝機、產品及操作條件判讀。產線驗證也應涵蓋完整包裝結構,確認封口表現、阻隔性能,以及充填、搬運與配送過程中的耐受性。若產品對氧氣或水氣敏感,還需評估氧氣透過率與水蒸氣透過率,並透過保存期限測試確認包裝能否提供所需保護。 試產時,應以預定商業生產速度進行測試,並涵蓋實際操作中可能遇到的條件,而非只觀察短時間的穩定運轉。記錄項目可包括封口缺陷、滲漏、薄膜斷裂、廢品、停機時間及合格包裝產量,用以判斷材料是否能持續符合品質與產出要求。   回收設計也要考量合格包裝成本 單一材質包裝的經濟效益,不能只看薄膜單價。即使新材料價格較低,或具備較好的回收潛力,若導入後造成廢品增加、產速下降、額外檢查或產品損失,整體效益仍可能被抵銷。因此,評估時應以每個合格包裝的實際成本為基礎,同時考量生產效率、品質穩定性與材料效益。 此外,單一材質設計是否能回收,也取決於整體包裝結構,包括阻隔層、油墨、黏著劑及其他組成,以及當地的收集與處理設施。對台灣業者而言,這篇報導提供的核心參考是:材料替換不能只停留在可回收性或實驗室封口測試,而應將薄膜選擇、設備條件、量產驗證及合格品成本一併評估,才能更完整地判斷轉換的實際價值。   內容來源: https://www.packaging-gateway.com/?cf-view&cf-view
舊設備不用整台換 Retrofit導入視覺系統升級包裝效率
包裝未來
2026-10-07

舊設備不用整台換 Retrofit導入視覺系統升級包裝效率

包裝設備不一定要全面汰換,透過Retrofit改造既有機台,也能導入新的視覺檢測與自動化技術。尤其在設備空間有限的情況下,緊湊型視覺系統可在不大幅改變原有架構的前提下,增加檢測、量測與辨識功能。Di-soric推出Vision Sensor CS-52與ID-Reader ID-520,鎖定狹小空間應用,並延伸至O型環自動化組裝、2D條碼辨識等場景。   既有設備改造導入緊湊型視覺系統 在包裝產業中,經過妥善規劃的Retrofit改造,可利用現有機台架構導入現代化影像處理系統,讓過去因設備尺寸、成本或系統複雜度而難以採用的方案,也能應用於既有設備,進一步提升性能與製程可靠性。Di-soric推出Vision Sensor CS-52與ID-Reader ID-520兩款緊湊型影像處理系統,針對狹小空間設計,具備3.2MP解析度與3.6mm焦距,可執行精確的檢測與量測任務,性能可媲美部分價格較高的智慧型相機。 其中,Vision Sensor CS-52可應用於全自動O型環組裝系統,確認只有無缺陷零件進入下一道製程,適合對零缺陷要求嚴格的生產環境。透過更換舊有元件、導入現代控制與自動化技術,Retrofit可提升設備功能、彈性與效率,同時降低能源及營運成本。   改造同步因應資安與2D條碼 Retrofit除了提升既有設備功能,也能納入現行資安要求。Cyber Resilience Act要求製造商提供安全更新,有助於延長數位元件的使用週期。 另一方面,零售市場從1D條碼轉向2D條碼的趨勢,也帶動既有設備的升級需求。ID-Reader ID-520可讀取與驗證2D條碼,相關應用也與GS1 Sunrise 2027推動零售業轉向2D條碼的方向有所連結。   包裝設備改造可從實際需求評估 對包裝業者而言,Retrofit的價值不只是延長舊設備使用時間,更在於能否以有限的改造範圍補上原有製程的不足。若設備面臨空間限制,可優先確認視覺系統的尺寸、解析度、焦距與實際檢測能力;若涉及產品追溯或零售應用,則可進一步評估2D條碼讀取與驗證能力。至於舊設備升級,也應同步檢視控制系統、資安更新及後續維護條件,判斷改造後能否真正提升整體製程效率。   內容來源: https://packaging-journal.de/en/
日本7-Eleven測試木質素熱感標籤,便當包裝導入天然來源顯色材料
包裝未來
2026-11-09

日本7-Eleven測試木質素熱感標籤,便當包裝導入天然來源顯色材料

日本 7-Eleven 與標籤製造商Osaka Sealing Printing合作測試新型熱感標籤Treeloop Thermal,將部分以牛皮紙漿木質素製成的顯色劑導入材料配方。測試範圍涵蓋千葉縣約300家門市,初期應用於約15款便當商品。根據企業說明,新材料將以天然來源成分替代10%至20%的非紙質熱感材料,透過造紙製程副產物的再利用,減少對石油基原料的依賴。 木質素導入熱感顯色材料 熱感標籤透過化學反應形成文字與圖像,當材料受到熱能作用時,顯色劑會與染料產生反應,通常呈現黑色影像。此次測試的Treeloop Thermal,將部分以 牛皮紙漿木質素(Kraft Lignin) 製成的顯色劑導入材料中。 木質素是木材製漿過程中的副產物,存在於製漿時產生的黑液(Black Liquor)中。黑液是從木材萃取紙漿纖維時產生的製程殘留物。Osaka Sealing Printing希望透過利用這類副產物,回收造紙製程中的剩餘資源,同時降低石油基原料的使用。標籤呈現的淺棕色、類似牛皮紙的外觀,也是使用木質素後形成的材料特徵。 300家門市展開便當測試 此次測試涵蓋千葉縣約300家日本 7-Eleven 門市,初期選用約15款便利商店便當商品。根據企業說明,天然來源成分將替代10%至20%的非紙質熱感材料。這項比例僅適用於非紙質熱感材料部分,並非整張標籤的替代比例,也不能直接視為整體碳足跡的減幅。 目前公開資訊尚未說明實際測試的確切開始日期。公告發布日期為2026年10月29日,新聞刊登日期為11月3日。此外,企業尚未公布經獨立查證的生命週期評估(LCA),也沒有提供具體的二氧化碳減排數據。 日本 7-Eleven 表示,後續將依據門市測試結果,逐步評估擴大熱感標籤材料替換的可能性。目前尚未安排全日本全面導入,仍須視測試結果而定。 7-Eleven持續調整包裝材料 日本 7-Eleven 表示,這次熱感標籤測試是企業過去材料替換措施的延伸。先前推動的項目包括冷鏈商品改用紙類包裝、部分即食沙拉的盒蓋改為薄膜包裝,以及在即食餐點與麵食商品中使用全再生材料製成的包裝。 企業指出,受到全球局勢影響,能源與原物料價格上升,因此持續檢視包裝材料的使用方式。此次將造紙製程產生的木質素導入熱感標籤,則是另一項材料調整措施。 Osaka Sealing Printing企業背景 此次合作夥伴Osaka Sealing Printing是OSP Group的核心企業。該集團創立於1927年,目前旗下包含日本及海外共17家公司。 Osaka Sealing Printing的業務涵蓋標籤、薄膜產品、紙類包裝與促銷材料,並依公司公開資料,在日本設有19處生產據點,包括供應食品零售業的生產基地。產品範圍也涵蓋標籤原紙、印刷周邊設備,以及標籤貼附系統的開發。 木質素標籤的應用仍待驗證 這次測試將木質素應用於熱感材料的顯色劑,而非直接取代整張標籤。對標籤印刷業者而言,除了材料來源,也可進一步觀察木質素導入後的顯色表現、實際使用性能,以及材料替代比例。 目前日本 7-Eleven 公布的10%至20%僅代表非紙質熱感材料的替代程度,尚無法據此判斷整體標籤的減碳效益。若未來能取得生命週期評估與實際碳排數據,將更有助於確認這類造紙副產物應用於標籤材料的環境效益。   內容來源: https://packaging-journal.de/en/
光芒國際引領包裝綠色革命
包裝未來
2026-11-05

光芒國際引領包裝綠色革命

●光芒國際有限公司總經理佘永勝(右)、廠長林昱賢(左),深耕台灣包裝紙袋、紙盒市場不遺餘力   一台橫空出世、全新設計的全自動袋面無摺痕紙袋機在廠房中低鳴運轉,從印刷紙張半成品進入成型到成品,一氣呵成。也讓原本需要多台設備,甚至耗費大量人力分工的流程,就此輕鬆簡化。位在高雄的廠房中,光芒國際有限公司總經理佘永勝指著新設備自信地說道:這台設備不只改變生產線,更重新定義了我們對紙袋美學的全新標準。 全台首套袋面無摺痕紙袋機 2025年5月,高雄市光芒國際公司做了一個大膽的決定,引進全台首套袋面無摺痕紙袋機。這家專注於文具與包裝設計生產的老牌企業,在台灣與日本擁有700多家銷售通路,此次投資不僅是一次設備升級,更是對全球環保包裝趨勢的具體回應。坐落在南部工業重鎮的高雄廠房內,佘永勝總經理笑著說道:這台機器進來營運之後,我們生產效率提升80%,更重要的是,它終於讓我們能夠實現完全袋面無摺痕的精品紙袋設計,滿足高端客戶對於美學的極致要求。 過去,台灣紙袋製造業面臨著技術及設備的一個瓶頸:因為傳統紙袋結構,在某一邊袋面會存在摺痕。而技術、設備上的限制,這種袋面無摺痕+隱藏式提繩的精品紙袋只能採用人工生產,往昔大多是送到監獄或農村中的老人家、外籍配偶來加工。也因為品質不穩定,加工時間長及頻繁的質檢,造成袋面無摺痕紙袋的高成本、交貨期長,對於講究質感、高端的消費者來說,這始終是個遺憾,也是硬傷。 隨著全球紙製品包裝市場持續增長,在2024年全球市場總產量已超過3.6億噸,而光芒國際公司的這項投資,正好迎上市場對高品質紙袋的需求浪潮。 ●由光芒國際公司總經理佘永勝(右5)所帶領的專業服務團隊  市場洞察:為何光芒國際公司敢投資千萬升級設備? 根據全球包裝市場數據,紙製品包裝已成為四大包裝材料中增長最快的類別,全球市場的總產量與日俱增、頻創新高。與此同時,日本與台灣市場對環保包裝的需求呈現爆發式增長。 「對我們來說,這不是賭博,而是必然的選擇」。佘永勝總經理在專訪中表示:隨著全球碳中和目標的推進,紙製品包裝因其易回收和降解的特性,符合可持續發展的趨勢。佘總經理接著指出:光芒國際公司憑藉在台灣與日本市場的深厚基礎,瞄準了高端品牌客戶對包裝美學與環保雙重標準的需求。新設備不僅僅讓公司能夠在有效降低生產成本的情況下,提供品質更好、交貨更迅速的高端紙袋,也讓該公司更具有市場競爭力。 袋面無摺痕紙袋技術的突破,不僅僅是製造工藝的進步,更代表著紙袋從純實用性到設計美學的轉變,而傳統紙袋摺痕腰線及打孔處都限制設計師的創意發揮。光芒國際公司廠長林昱賢拿起新舊兩種紙袋對比說明:這部全新袋面無摺痕紙袋機,從結構設計和材料處理層面,徹底解決袋面摺痕問題,一般大袋寬的紙袋需要用大尺寸印刷機印刷,或是傳統標準尺寸(102/105)印刷機印刷後雙拼。而我們這台設備袋寬530mm,用標準尺寸(102/105)印刷機印刷即可,為公司在某個領域創造更多利潤。其紙袋最小製作尺寸為20cm(W)×21cm(H)×8cm(D)、最大製作尺寸為45cm(W)× 40cm(H)×20cm(D),適用於高端零售、禮品、食品包裝等行業。 該新設備採用獨特的力學設計和製程,使紙袋有著超強的承重強度(50~75公斤)。林昱賢廠長指出其關鍵在於紙袋的專利結構設計和創新的成型、黏合技術,讓紙袋在關鍵部位獲得加強,同時維持外觀的簡潔流線。這一個技術突破讓高端品牌客戶眼前一亮,高要求的業者過去往往只能妥協於傳統紙袋設計,或接受品質參差不齊的高成本手工產品,但是現在光芒國際公司提供的解決方案,終於能夠同時滿足美學與實用性的雙重要求。 ●光芒國際公司新添購的全台首套全自動袋面無摺痕紙袋機,因其生產速度快、精度高,可實現一天8小時生產8種尺寸、8,000個紙袋,適用於高端零售、禮品、食品包裝等行業 全球紙製品包裝市場增長趨勢 全球紙製品包裝市場這一個增長趨勢,背後有著多重的因素驅動。首先是全球碳中和目標的快速推進,加上紙製品包裝擁有易回收和降解的獨特性,符合可持續發展及綠色環保趨勢。其次,消費市場對包裝設計的要求不斷提高,特別是高端品牌希望透過包裝傳遞品牌價值。 「現代消費者不僅僅看重產品本身,也越來越重視包裝體驗」。林昱賢廠長表示:一個精心設計的紙袋,能夠成為品牌的移動廣告,提升消費者的認同感和忠誠度,從而提高其附加價值。 光芒國際公司此時投入鉅資添購先進設備,正是看準了市場對於高品質紙袋需求增長。佘總經理透露,自新設備投產以來,除了生產自有產品外,也大幅更換自有通路紙袋結構設計。另陸續接到多家同行的代工訂單,預計精品紙袋業務,在2026年將貢獻公司總營收的30%以上。 ●全自動袋面無摺痕紙袋機減少人為操作環節,不僅提高效率,也降低出錯率,更重要的是,能夠靈活地應對小批量、多樣化的訂單需求 新設備如何變革重塑生產流程 這套全自動化設備的最大特色,就是真正實現了「一貫化生產」。傳統紙袋製造需要多台機器分別處理成型和黏合等工序,中間涉及大量半成品的搬運和轉換,而該新設備則將所有工序整合在一條生產線上,大幅降低人力及時間的成本。 林昱賢廠長自信的表示:過去一個精品紙袋的生產周期需要15~45天,偶爾短交期是靠關係拜託來的,而現在縮短至1~2天,更換尺寸規格真的只需要短短的30分鐘。另外他也明確指出:新設備減少了人為操作環節,不僅提高效率,也降低出錯率。更重要的是,能夠靈活地應對小批量、多樣化的訂單需求。可以真正實現一天8個小時生產8種尺寸、8,000個紙袋的目標。 上述這個需求對於正處於轉型階段的台灣包裝產業至關重要,隨著市場個性化需求增加,能夠高效處理小批量訂單的廠商更具競爭力。光芒國際的新設備恰好滿足這一個需求,使該公司能夠服務更多元化的客戶群。 ●全自動手提袋吊牌穿繩機,實現自動打孔+打銅釦+繩子包塑+穿吊牌+穿繩一次完成的一貫化作業,節省人力及製作時間 迎合市場與環境永續雙贏策略 在環境永續方面,袋面無摺痕紙袋機新設備也帶來顯著改善,佘總經理指出:這套系統減少了15%的紙材浪費,符合國際環保標準。這一個特點,正好滿足越來越多品牌對永續包裝的要求。全球各大品牌商紛紛制定包裝可持續性的目標,要求供應商提供更環保的解決方案。光芒國際的新設備不僅僅提升產品品質,也符合了這一個國際趨勢。 佘總經理也算了一筆環境帳:傳統紙袋生產過程中的廢料率約為5~8%,新設備則將這一數字降至6%以下。假設以公司每月消耗100噸紙張來計算,一年可以減少約72噸的紙張浪費,相當於拯救了約120棵樹木,這就是追求永續環保的最佳實證。 此外,這意味著運輸過程中的碳排放也相應降低。這些改進雖然細微,但累積起來對環境保護的正面影響可觀。 ●(左圖)光芒國際公司展示間琳瑯滿目、品項種多的包裝紙袋、紙盒等產品 ●(右圖)光芒國際公司全自動袋面無摺痕紙袋機製作的工藝流程  台日700家通路整合優勢策略 光芒國際公司在台灣與日本擁有700多家銷售通路,為新產品市場推廣提供堅實基礎。這種橫跨兩國的渠道網絡,使該公司能夠快速將新產品導入市場。 「我們的通路夥伴對於新設備生產的紙袋反應極佳」、「許多日本客戶特別欣賞我們在環保與美學之間的平衡,這正是當前市場最需要的價值主張」,佘總經理信心十足說道。此外光芒國際公司同樣針對大型企業客戶提供客製化服務,成功地強化了平日訂單的穩定性。 台灣包裝產業的未來展望 台灣包裝產業正處於轉型關鍵期,一方面國際市場對於高品質包裝的需求增長;另一方面,區域競爭日益激烈。光芒國際的投資代表一種突圍策略:透過技術升級打造差異化競爭優勢。 「未來的包裝產業不會是價格競爭,而是價值競爭」。佘總經理強調:我們希望透過技術創新,提供客戶無法拒絕的價值提案,這一個策略已初見成效。光芒國際的新設備投產後,不僅國內訂單逐步增加,還吸引了來自歐美日等海外客戶的青睞。 光芒國際公司的經驗表明,透過精準投資和技術創新,台灣製造業仍然能夠在全球價值鏈中佔據重要位置。隨著全球紙製品包裝市場預計將保持5.3%的年平均增長率,2025年市場規模已超過2,800億美元,台灣包裝產業的技術升級正當其時。 隨著新設備的穩定運轉,光芒國際的生產線上一只只精緻的袋面無摺痕紙袋整齊排出。這些紙袋即將被送往各大精品品牌及各大連鎖文具商,成為消費者手中的時尚配飾。 ●由全自動無摺痕紙袋機所產製的無腰線、無穿孔、簡潔美觀的精品手提紙袋,適合應用於高端零售、禮品、食品包裝等多種行業,滿足個性化與環保需求  ●採用獨特的力學設計和製程,使紙袋有著超強的承重強度,關鍵在於紙袋的專利結構設計和創新的成型、黏合技術,讓紙袋在關鍵部位獲得加強,同時維持外觀的簡潔流線 台灣技術與世界頂尖品牌對話 「這不只是紙袋,而是工藝品」。佘總經理特別強調:當台灣的技術能夠與世界頂尖品牌對話,我們就知道這條轉型之路走對了。最後,佘總經理也特別感謝威創展業黃仁杰董事長、張世洲總經理,以及其強大的售後服務團隊,透過長時間的駐廠服務培訓、保持良好的互動態度。讓光芒國際從一個完全沒有傳統設備生產經驗的公司,到現在可以獨立操作生產超過百萬個紙袋,甚至超越原廠的最大值標準。 威創展業張世洲總經理表示:公司團隊對於光芒國際抱持著一份神聖的責任感,必須讓這部全台首套的袋面無摺痕紙袋機可以順利投產並獲得認同、獲得利潤。只要光芒國際公司好,威創展業公司才會跟著受益。 威創展業黃仁杰董事長指出:我們的銷售、售後團隊也在一直創造客戶認同我們的價值。由衷感謝光芒國際公司佘總經理的信任,讓我們可以不負所託在最短時間內讓設備上線生產,創造彼此雙贏共榮的局面。 光芒國際公司 07-6105569 https://www.tw-pomei.com
硬質PP包裝冷水洗脫獲認證,HERMA七款PP與PE標籤材料通過測試
包裝未來
2026-11-03

硬質PP包裝冷水洗脫獲認證,HERMA七款PP與PE標籤材料通過測試

(AI生成)   HERMA於2026年10月27日宣布,旗下六款PP薄膜與一款PE薄膜自黏標籤材料取得德國cyclos-HTP研究機構認證,確認應用於硬質PP包裝時,可透過冷水清洗完整脫離。這項技術有助於將附著印刷油墨的標籤從包裝材料中分離,減少油墨進入塑料回收流程,進而改善再生材料品質。此次認證依據CHI Recyclability Standard進行,測試條件符合PPWR第12類別要求。 硬質PP包裝的標籤分離挑戰 PP(聚丙烯)廣泛應用於優格杯、熟食盒、化妝品容器及物流包裝。HERMA指出,與已成熟的PET回收流程不同,硬質PP包裝與PP或PE標籤薄膜,加上黏著劑後,材料密度幾乎相同,因此標籤分離較具挑戰性。 在PP回收過程中,標籤材料脫離包裝後,還需要透過風選等方式進一步分離。由於標籤承載印刷油墨,若無法有效從包裝表面脫離,油墨便可能進入後續回收流程,影響再生塑料品質。 HERMA黏著劑塗布與特殊塗層部門主管Dr. Stefan Kissling表示,過去PP回收較少關注標籤及其承載的印刷油墨,但隨著PPWR實施,標籤分離的重要性逐漸提高。透過冷水清洗即可讓標籤與包裝材料分離,是改善PP回收流程的一項進展。 七款PP與PE標籤材料取得認證 此次認證依據cyclos-HTP研究機構制定的CHI Recyclability Standard,這套方法依照PPWR相關要求評估包裝可回收性。測試針對硬質PP回收流程進行,符合PPWR第12類別(Category 12)條件,確認七款標籤材料可在冷水清洗程序中,從硬質PP包裝完整脫離,達到可洗脫(Releasable)要求。 通過認證的材料包括六款PP薄膜: HERMAtherm PP el(827) HERMA PP plus(829) HERMA PP white super tc(881) HERMA PP white light(884) HERMA PP 50 transparent super tc(886) HERMA PP white 40(892) 另外一款為PE薄膜HERMA PE white(850),適用於需要較高貼合性的標籤應用。 多層黏著劑支援冷水洗脫 此次認證的重要技術在於HERMA開發的多層永久性自黏膠。六款PP薄膜採用72Hpw黏著劑,並通過cyclos-HTP獨立測試,確認其冷水洗脫性能。 PE薄膜HERMA PE white(850)則使用專為薄膜開發的多層黏著劑62Xpc,同樣取得PPWR第12類別認證,以滿足需要較高貼合性的標籤應用。 Dr. Stefan Kissling表示,能夠提出符合PPWR第12類別要求、適用於硬質PP包裝冷水清洗流程的PP及PE薄膜認證,是一項重要進展,也為品牌商、包裝服務供應商及標籤印刷業者提供符合歐盟包裝法規要求的材料選擇。   HERMA此次取得的認證,確認標籤可在冷水清洗階段從硬質PP包裝完整脫離。由於標籤是印刷油墨的承載材料,透過分離標籤,也能將油墨一併排除於後續再生處理流程之外,有助於取得純度較高的再生塑料。 此次七款材料涵蓋常見的PP與PE薄膜標籤應用,提供品牌商、包裝服務供應商及標籤印刷業者更多材料選擇。HERMA表示,這也是PP包裝回收流程中的一項重要進展,可協助相關業者因應歐盟PPWR包裝法規要求。   內容來源: https://www.worldofprint.de/
循環包裝如何兼顧減塑與回收?亞洲包裝設計與物流系統的實務啟示
包裝未來
2026-10-27

循環包裝如何兼顧減塑與回收?亞洲包裝設計與物流系統的實務啟示

亞洲的廢棄物挑戰對全球包裝產業具有借鏡意義。 / 圖片來源:THICHA SATAPITANON via Shutterstock   包裝減量不只是減少材料用量,也涉及產品保護、運輸方式與使用後的回收處理。亞洲市場已有不同做法可供參考,例如中國針對快遞包裝過度使用材料訂定規範,韓國則透過飲料容器押金制度鼓勵回收與重複使用。對印刷、包裝及品牌業者而言,真正的挑戰是如何讓包裝設計符合產品需求,同時配合目的市場的回收設施、物流條件與法規要求。從單一材質軟性包裝到循環容器,材料選擇之外,整體系統能否有效運作同樣重要。   單一材質設計仍須考量回收條件 軟性塑膠包裝廣泛用於食品、個人清潔及家庭用品,多層複合薄膜能提供強度、防潮與阻氧等功能,但不同材質的組合也可能增加回收難度。以單一材質為主的包裝結構,是簡化回收流程的可能方向,前提是仍能滿足產品保護需求,並符合當地回收處理程序。 開發時也不能只看薄膜本身,標籤、油墨、黏著劑、封口結構與阻隔塗層,都可能影響包裝的回收相容性。改變材料結構還可能牽動熱封表現、印刷品質、生產速度及產品保存期限,因此材料供應商、加工廠、品牌商與回收業者可共同評估,再進入商業化生產。即使採用單一材質,也不代表包裝一定會被回收,實際結果仍取決於收集、分類、再處理能力,以及回收材料是否有市場需求。   快遞包裝減量從源頭著手 中國快遞產業提供了透過規範減少過度包裝的案例。針對快遞包裝過度使用問題,國家標準 GB 45186-2024 已於 2026 年 7 月 1 日生效,目的在於限制包裹配送過程中不必要的包裝使用。 企業可從紙箱尺寸、緩衝材料與運輸容器的搭配著手,檢視包裝是否存在過多空間或不必要的層次。選擇更符合商品尺寸的紙箱,可減少填充材料需求;重新檢視包裝層數與封箱膠帶用量,也可能降低材料消耗。 不過,減量不能以犧牲商品保護為代價。若包裝變小或變輕,卻造成運輸損壞、退貨或重新寄送,原本預期的環境與成本效益便可能被抵銷。因此,製造商、零售商與物流業者宜共同測試,確認減量後仍能承受倉儲、搬運與配送條件。   重複使用容器需要完善回收系統 韓國飲料容器押金制度顯示,重複使用包裝除了需要耐用容器,也需要配套的回收機制。消費者購買符合條件的可重複使用飲料容器時支付押金,退還容器後即可取回押金;生產商則須支付與回收容器收集及運送相關的處理費用。 要讓這類系統有效運作,回收據點是否便利、容器檢查與清洗流程、倉儲空間及運輸安排都會影響成效。企業在擴大投資前,可先透過試辦計畫測量容器回收率、遺失率、清洗需求,以及每個容器實際完成的重複使用次數。 若不同業者能採用標準化容器規格,並建立共用回收安排,也可能有助於擴大系統規模。但環境效益仍須與一次性包裝比較,並納入運輸距離、清洗資源、容器耐用程度及實際回收率等因素,不能只憑容器可重複使用就認定更環保。   PPWR 與目的市場規範影響包裝開發 包裝在一個市場適用,不代表可以直接移植至其他市場。歐盟《包裝與包裝廢棄物法規》(PPWR)自 2026 年 8 月 12 日起開始適用,涵蓋投放歐盟市場的包裝要求,包括可回收性、再生材料含量、廢棄物減量與重複使用等規定,不同要求及目標則依各自時程實施。 對供應國際市場的包裝業者而言,開發初期就應確認產品適用哪些規定、何時需要符合要求,並預留材料驗證、模具調整、生產試驗及性能測試的時間。法規符合性也應與當地回收基礎設施一併評估,因為符合規定不一定代表包裝在實際環境中能有效被收集與回收。 此外,包裝改版還須兼顧產品品質與商業條件。原文引用麥肯錫於 2025 年 7 月發布的研究,調查對象為法國、德國、義大利、瑞典及英國的消費者,結果顯示價格與產品品質仍是重要購買考量,食品安全與保存期限也是重要的包裝特性。這些結果僅反映受調查的五個歐洲市場,不能直接推論為全球消費者的共同偏好。   跨供應鏈測試才能確認實際效益 包裝改善通常需要多個環節共同調整。減少材料可能牽動零售商的包裝規格、紙箱尺寸與物流操作;重複使用方案需要容器標準及回收運輸的配合;改善回收性則仰賴包裝設計符合當地收集與處理系統。 企業可在正式投入大量資源前安排共同測試,由回收業者檢視材料相容性、設備供應商確認生產條件,物流業者則評估減量後是否仍能維持商品保護。評估指標可包括每件出貨商品的材料用量、商品損壞率、回收相容性、容器重複使用次數與總營運成本,並以改版前的數據作為比較基準。 對台灣印刷與包裝業者而言,這些亞洲案例的參考價值不在於直接複製特定材料或制度,而是先釐清要解決的問題,再依產品特性、加工條件及目的市場選擇方案。無論是單一材質薄膜、快遞包裝減量或重複使用容器,都可透過實際試驗與生命週期評估,確認環境效益是否成立,以及成本與生產條件是否可行。   內容來源: https://www.packaging-gateway.com/
食品與二次包裝如何減塑?UPM攜手合作夥伴開發可回收紙基包裝
包裝未來
2026-10-27

食品與二次包裝如何減塑?UPM攜手合作夥伴開發可回收紙基包裝

使用 Ingredion 和 Paramelt 進行的試驗旨在評估基於兩種基礎鋼材的結構組合。圖片來源:UPM / Cision。   食品包裝要從塑膠轉向紙材,關鍵不只是提高紙張比例,還要兼顧耐油、耐濕與熱封等功能。UPM Specialty Materials 分別與 Ingredion、Paramelt、Siegwerk 及 Uteco 合作,探索食品包裝與二次包裝的紙基替代方案。一項合作測試植物澱粉阻隔技術與生質塗層在紙張結構中的表現;另一項則結合阻隔原紙、功能性塗層及高解析度柔版印刷技術,開發紙材含量最高可達 90% 的二次包裝方案。   植物澱粉技術拓展食品紙包裝應用 UPM 與全球原料供應商 Ingredion、功能性塗層製造商 Paramelt 合作,評估植物澱粉阻隔系統應用於可回收食品紙包裝的可能性。測試採用兩種基材,分別為 UPM Solide Lucent 78gsm 與 UPM Asendo 65gsm,藉此檢視不同紙張結構與阻隔材料的搭配表現。 Ingredion 提供以澱粉為基礎的阻隔技術,著重評估耐油性能;Paramelt 則提供生質熱封與阻隔塗層,讓合作團隊測試兩種技術在紙材結構中的相容性與功能表現。UPM Specialty Materials 美洲包裝紙銷售總監 Sarah Dembroski 表示,透過整合不同合作夥伴的技術,有機會拓展紙基材料在美洲及全球食品包裝市場的應用。   柔版印刷結合阻隔塗層開發二次包裝 另一項合作由 UPM、油墨與塗層專家 Siegwerk,以及設備製造商 Uteco 共同推動,目標是開發紙基二次包裝。方案以 UPM 阻隔原紙為基材,搭配 Siegwerk 的 CIRKIT BAR SEAL 塗層,並透過 Uteco 的高解析度柔版印刷技術進行加工。 這套組合提供耐油、耐濕及熱封功能,並依 CEPI/4evergreen v2 的相關標準,可進入傳統紙類回收流程。UPM Specialty Materials 銷售總監 Marco Tramontano 表示,隨著歐盟《包裝與包裝廢棄物法規》(PPWR)等包裝法規持續發展,品牌業者需要在維持包裝性能的同時減少塑膠使用。此次合作展示的方案,紙材含量最高可達 90%,以滿足要求較高的包裝應用需求。   紙基包裝仍須兼顧加工與回收條件 對台灣包裝業者而言,這兩項合作呈現不同的開發方向:食品包裝著重植物澱粉阻隔技術與生質塗層的搭配,二次包裝則整合阻隔原紙、柔版印刷與熱封塗層。評估類似方案時,可依包裝用途確認耐油、耐濕及熱封需求,並檢視塗層與紙張結構是否適合既有加工設備。 此外,紙材含量提高不等於所有包裝都能直接回收,實際表現仍須考量材料組合及回收系統的適用條件。UPM 此次公布的是合作開發與技術測試成果,尚不能直接推論所有食品包裝或二次包裝都能採用相同結構。   內容來源: https://www.packaging-gateway.com/
物流與電商包裝如何整合?Optimum Flow串聯標籤、軟包裝與運輸耗材
包裝未來
2026-10-19

物流與電商包裝如何整合?Optimum Flow串聯標籤、軟包裝與運輸耗材

透過 Optimum Flow,Optimum 集團將標籤、軟包裝、印刷系統以及運輸、物流、貿易和電子商務配件整合到一個產品組合中。(圖片來源:Optimum Group Germany GmbH)   面對產品種類多、訂單數量波動及出貨時程緊湊等需求,標籤與包裝不只負責產品識別,也關係到倉儲管理、貨物追蹤與運輸作業。歐洲自黏標籤與軟性包裝供應商 Optimum Group 推出 Optimum Flow,將標籤、軟性包裝、印刷系統及運輸、物流、零售與電子商務配件整合為一套產品組合,涵蓋從產品識別、包裝到出貨的不同環節,並將材料利用、交貨彈性及可回收包裝概念納入規劃。   Optimum Flow整合標籤與物流包裝需求 Optimum Flow主要面向需要在供應鏈中可靠識別貨物,並將商品從倉庫運送至出貨環節的企業。Optimum Group指出,運輸、物流、零售及電子商務作業必須兼顧速度、安全性與可追溯性,同時還要因應銷售波動、產品種類多元及交期緊迫等情況。標籤與包裝因此不僅用於辨識和搬運,也肩負產品保護及品牌呈現等功能。 這套產品組合涵蓋標籤、軟性包裝、印刷系統及相關配件,材料、尺寸、黏著劑與印刷技術則依產品特性、需求數量及製程條件選擇。公司表示,相關方案著重速度、效率、一致性與彈性,也希望提升材料利用率、減少浪費,並支援可回收包裝概念,同時維持包裝所需的功能、保護性與外觀。   從自黏標籤到軟性包裝的產品組合 Optimum Flow涵蓋多種識別、包裝及出貨用品,主要產品包括: 自黏標籤與空白標籤:包括A4標籤,應用於產品識別、條碼、地址標示、運輸及倉儲。 無底紙標籤:不需要傳統背襯紙,可減少背襯材料的使用。 印表機與色帶:依標籤及應用需求配置,用於識別、追蹤、地址列印與運輸作業。 軟性包裝與印刷捲膜:依產品特性、保護需求、外觀及後續加工流程調整。 包裝袋:提供輕量且節省空間的儲存與運輸包裝方式。 可變資料與個人化印刷:應用於訂單、出貨或包裝,可加入個人化訊息。 印刷與加工方式則包括柔版印刷、數位印刷、噴墨印刷、熱轉印及燙金,並可依應用需求搭配可變資料印刷、個人化印刷及特殊後加工。這些選項讓企業可依標籤資訊、包裝外觀與生產流程,選擇相應的材料及印刷方式。   無底紙標籤與軟包裝著眼材料效率 Optimum Group將材料利用效率列為產品組合的重點之一。無底紙標籤省去傳統背襯紙,同一卷材料可容納更多標籤,因而減少換卷次數並降低背襯材料造成的浪費。軟性包裝袋相較於硬質包裝,則具有重量較輕、占用空間較少的特性,有助於節省儲存與運輸空間。 在薄膜材料方面,該公司表示,可依產品及應用需求採用單一材料結構與客製化厚度,以配合不同包裝條件。這類設計也可納入可回收包裝的規劃,但實際回收適用性仍須視材料結構、產品需求及相關回收條件而定,不能僅憑單一材料或薄膜厚度判定。   彈性生產與交貨支援供應鏈運作 除了產品與技術,Optimum Group也強調生產、庫存及交貨安排的彈性。公司依客戶個別需求規劃相關作業,以因應訂單數量波動及短期需求,並提供從包裝、儲存、貨物識別到訂單履行與運輸的供應鏈支援。 Optimum Group是一家專注於自黏標籤與軟性包裝解決方案的歐洲企業集團,服務產業包括食品、零售、製藥、物流及運動營養等領域。根據公司資料,集團在荷蘭、比利時、德國與丹麥設有18個分公司;德國分公司則專注於標籤與包裝解決方案。該集團自2018年起納入私募股權公司IK Partners的投資組合。   內容來源: https://www.print.de/
歐盟PFAS限制再收緊,食品接觸紙材與紙板須符合REACH新門檻
包裝未來
2026-10-19

歐盟PFAS限制再收緊,食品接觸紙材與紙板須符合REACH新門檻

歐盟對食品接觸材料中的PFAS管制再增加一項要求。自2026年10月10日起,食品接觸用紙張與紙板須符合REACH法規新增的PFHxA及相關物質限值,涵蓋披薩盒、烘焙紙、麵包袋及防油紙等用途。這項限制與已於同年8月12日生效的《包裝與包裝廢棄物規則》(PPWR)並行適用,兩者管制範圍與檢測門檻並不相同。對台灣紙材、食品包裝及印刷加工業者而言,出口歐盟或供應相關客戶時,除了確認材料成分,也需留意檢測證明、供應商文件與既有庫存的上市日期紀錄。   食品接觸紙材新增兩項PFHxA限值 這項限制的法源為歐盟《REACH化學品法規》新增的第79項,依據《歐盟規則(EU)2024/2462》,歐盟執委會於2024年9月增訂相關規定,並設置24個月的過渡期。自2026年10月10日起,食品接觸用紙張與紙板中的全氟己酸(PFHxA)、其鹽類及相關物質,須符合指定限值。管制對象包括披薩盒、烘焙紙、麵包袋及防油紙等,不限於直接用來包裝食品的成品。 REACH規定採用兩項限值,並以均質材料作為檢測基礎: PFHxA及其鹽類總和: 不得達到或超過25 ppb。 PFHxA相關物質總和: 不得達到或超過1,000 ppb。 PFHxA相關物質是指因分子結構而能分解或轉化為PFHxA的物質。這類物質在實際材料管控中特別重要,因為即使配方沒有直接添加PFHxA,仍可能使用受限制的相關物質。原文指出,歐洲化學品管理局(ECHA)維護的相關物質清單尚不完整,因此企業仍須透過供應商資料及材料檢測確認合規情況。   REACH與PPWR管制範圍不同 對食品包裝業者而言,PFHxA限制並非歐盟近期唯一的PFAS規定。《包裝與包裝廢棄物規則》(PPWR)第5條的PFAS限值已自2026年8月12日起適用,涵蓋所有材質的食品接觸包裝,並以整體PFAS物質群為管制對象。相較之下,REACH新增限制針對PFHxA及其相關物質,但適用範圍涵蓋所有與食品接觸的紙張及紙板產品,不限於包裝用途。 兩套規定的檢測方式與限值也不相同。依原文,PPWR的相關門檻為: 針對性分析中,個別PFAS低於25 ppb。 特定測得PFAS的總和低於250 ppb。 包含聚合物在內的PFAS總量低於50 ppm。 因此,兩套法規須分別判定,不能以其中一項檢測結果直接取代另一項要求。以塗佈紙為例,即使符合REACH針對PFHxA及相關物質的限制,仍須確認是否符合PPWR的PFAS要求。REACH規定適用於食品接觸用紙張與紙板,不直接涵蓋塑膠、玻璃或金屬等其他包裝材質;這些材質的食品接觸包裝則可能受到PPWR相關條文規範。   過渡期結束前上市的庫存可適用例外 REACH新限制設有庫存例外。2026年10月10日前已投放歐盟市場的產品,不適用這項新限制。歐盟執委會考量規定的實際執行與可行性,允許既有產品適用例外,但供應商須能證明產品已在期限前投放市場。 因此,企業若仍有舊庫存需要銷售或處理,應備妥交貨紀錄及相關文件,以證明產品上市時間。反之,2026年10月10日起才投放市場的產品,便須符合新限值,不再享有額外過渡期,進口產品也適用相同要求。 這項規定的關鍵在於「投放市場」的時間,而不只是產品的生產日期。對紙張、紙板及食品包裝供應鏈而言,保存可追溯的出貨與交易紀錄,有助於釐清既有庫存是否符合例外條件。   供應鏈檢測成為合規關鍵 受到影響的業者包括紙張與紙板製造商、加工及塗佈業者、進口商、經銷商,以及使用相關材料的餐飲與零售業者。由於PFAS可能透過阻隔塗層、加工助劑或前驅物進入材料,單靠成品外觀或一般產品規格,無法確認是否符合限值,通常需要沿供應鏈取得材料資訊及檢測證明。 原文指出,檢測證明應涵蓋REACH與PPWR兩套規定,且方法的檢出限須低於相應門檻。歐洲化學品管理局相關委員會在評估過程中認為,市場上已有商業化分析方法,但針對相關物質與材料的標準化程序仍有待發展。 歐盟執委會之所以採取這項限制,是因為相關用途存在健康與環境風險,且已有替代方案可供使用,預期成本相較於健康與環境效益仍屬有限。對台灣業者而言,可優先確認防油紙、食品包裝紙板及塗佈材料的成分資訊,向供應商索取涵蓋兩套規定的檢測資料,並確認檢測方法與限值是否相符。若產品銷往歐盟,也可同步檢視庫存上市日期與追溯文件,降低供應鏈合規資訊不足的風險。   其他PFAS用途限制將逐步生效 這項規定源自德國於2019年12月向歐洲化學品管理局提交的限制提案。依規則說明,PFHxA具有高度持久性,且在水中具有移動性,可能對健康與環境造成不利影響。德國原先提出較全面的禁令,歐盟執委會最後則採取針對特定用途的限制方式。 後續管制時程也已逐步排定。自2026年4月起,部分消防滅火器已納入限制;2027年10月10日起,其他紡織品,包括地毯與家具軟墊等,將適用相關限制;2029年則進一步涵蓋民用航空消防滅火器。至於其他尚未納入的用途,歐盟執委會將參考目前正在審議的其他用途PFAS限制提案,再評估是否需要進一步管制。 對印刷與包裝產業來說,這次規定已明確要求食品接觸紙張與紙板符合PFHxA相關限值,但其他包裝材料的後續管制仍有待觀察。業者可先從材料成分透明度、供應商檢測文件及既有庫存管理著手,並持續追蹤歐盟後續法規進展,作為材料選擇與出口合規規劃的參考。   內容來源: https://packaging-journal.de/en/
再生纖維需求持續成長,原生紙漿為何仍不可或缺?
包裝未來
2026-10-19

再生纖維需求持續成長,原生紙漿為何仍不可或缺?

近年品牌與包裝業者持續提高再生纖維使用量,但原生纖維並未因此退出市場。對瓦楞紙箱而言,纖維強度、耐濕性與承重需求都會影響材料選擇;而且纖維經過多次回收後,長度與性能會逐漸下降,仍需要新的原生纖維補充。從再生紙板的成本優勢,到造紙廠的產能調整與延伸生產者責任(EPR)制度,北美市場的變化也反映出紙包裝在回收循環與材料性能之間的取捨。   再生纖維普及,材料性能仍是關鍵 再生纖維包裝需求持續增加,但產業專家指出,原生纖維仍有其必要性。不同包裝產品的再生纖維比例差異很大,主要取決於產品所需的強度、耐用性與使用條件。 顧問公司 Moore & Associates 總裁 Bill Moore 表示,原生纖維的強度通常優於再生纖維,因此需要較高強度的包裝,多半仍以原生纖維為主;其他多數市場則已大量使用再生纖維。 美國瓦楞紙箱協會(Fibre Box Association)資料顯示,2025年美國瓦楞紙箱平均含有52%的再生材料;實心紙板的再生纖維比例最高可達88%,食品接觸包裝則低於一半。Moore的數據也顯示,美國箱板紙的再生纖維使用比例,已從2012年的46%上升至2025年的56%。   纖維反覆回收,仍需原生纖維補充 再生纖維的使用並非沒有極限。產業專家指出,纖維在反覆回收過程中會逐漸變短,通常經過約5至7次循環後,就難以再次回收利用。即使透過澱粉等添加物改善紙張強度,纖維本身的性能仍會受到限制。 國際紙業(International Paper)永續發展經理 Mackenzie Crigger 表示,回收瓦楞紙箱(OCC)與雙面牛皮掛面紙纖維(double-lined kraft fiber)需要持續回到回收系統,但也必須補充新的纖維,才能維持紙張強度。若只依賴再生纖維,現有纖維供應系統可能在約八個月內耗盡。 因此,國際紙業持續生產再生與原生纖維產品,以回應客戶需求,同時配合公司的永續發展目標。實際配比仍須依包裝用途與產品性能要求評估。   再生紙板成本優勢,推動產能轉移 再生纖維使用增加,與製造成本及產業投資方向有關。Moore指出,生產再生瓦楞紙箱的經濟效益較佳,這種成本優勢已持續一段時間。 彭博旗下 Green Markets 市場分析師 Doug Larsen 曾在瓦楞紙箱產業工作44年。他表示,原生紙板每噸價格可能比再生紙板高出100美元。另一方面,新建原生纖維紙廠或擴充原生箱板紙產能的成本高昂,許可程序也可能構成挑戰,因此新增再生紙產能通常更容易、成本也較低。 Larsen指出,北美最後一座全新原生纖維紙廠建於1980年代初期。近年產業發展方向,則是逐步淘汰老舊的原生紙生產設備,並導入新的再生紙生產設備。   紙箱需求變化,牽動北美產能調整 疫情後,電商業者開始減少瓦楞紙箱的使用量,作為永續措施之一。Amazon、Walmart等業者調整包裝方式,減少小型商品使用過大的紙箱,改用尺寸更合適的紙箱或郵寄包裝,這波變化也被稱為「紙箱衰退」。 與此同時,北美多座箱板紙廠停產,其中以生產原生纖維材料的工廠為主。Moore指出,這使北美產業產能在一年多的時間內減少約10%。相較之下,Larsen表示,2023年已有五台新的再生紙生產設備投入運作。 Smurfit Westrock北美與歐洲業務的造紙廠總裁 Kenny Knipschild指出,逐步增加再生紙產能,通常比將整座紙廠一次從100%原生纖維改為100%再生纖維更具成本效益。若工廠在製漿環節遇到瓶頸,但造紙機仍有餘裕,增加再生紙產能可能比新增牛皮紙漿製造能力所需的投資低得多。   原生纖維仍支撐高強度與耐濕包裝 即使再生纖維市場持續成長,原生纖維仍有穩定需求。Smurfit Westrock旗下21座造紙廠中,有13座主要使用原生纖維,另外8座以再生纖維為主。依公司網站資料,其北美與歐洲業務使用的纖維約55%為原生纖維、45%為再生纖維。 Knipschild表示,需要承受重物或處於高濕度環境的紙箱,仍高度依賴原生纖維。與再生纖維相比,原生纖維的耐濕表現也較好。他認為,若完全停止補充原生纖維,回收纖維會隨著反覆循環而逐漸變短,最終難以持續製造紙箱。 他也指出,原生纖維不一定比再生纖維更不永續。牛皮紙漿製程可利用製程產生的能源發電,降低對碳基燃料的依賴。不過,材料的永續表現仍須視具體製程與評估條件而定,不能只依原生或再生的分類判斷。   EPR制度能否改變回收經濟效益? 延伸生產者責任(EPR)法規可能成為影響再生纖維市場的另一項因素,但其實際效果仍待觀察。Larsen指出,EPR的目標是將部分財務責任從地方政府轉移至生產者,卻不一定能降低回收物的收集成本。 他舉例,部分地方政府回報,路邊收集瓦楞紙箱的成本可能高達每噸500美元,但回收紙箱的市場價值約為每噸100美元。兩者之間的落差,反映出回收系統除了材料本身的價值,也受到收集與處理成本影響。 展望未來,Larsen預期,隨著原生紙廠設備老化、營運與升級成本提高,部分原生紙廠可能繼續關閉,而新的再生紙生產設備則會持續投入。不過,仰賴原生纖維的包裝應用不會因此消失;原生紙的價值也可能隨供需變化而提高。同時,再生紙的品質仍在持續改善,兩種纖維如何搭配,將取決於材料成本、產品性能與回收系統的實際條件。   內容來源: https://www.packagingdive.com/
單一材質軟性包裝高速生產易漏封?掌握熱封與薄膜匹配關鍵
包裝未來
2026-10-13

單一材質軟性包裝高速生產易漏封?掌握熱封與薄膜匹配關鍵

將傳統複合膜改為單一材質軟性包裝,未必能直接沿用原有的包裝機設定。薄膜更換後,產線可能出現封口滲漏、皺褶、印刷套位偏移或停機等問題。這些狀況不一定代表單一材質設計本身有缺陷,也可能與薄膜的摩擦、挺度、延展性及熱封特性和設備條件不匹配有關。對包裝加工商與品牌業者而言,關鍵不只是材料是否具備回收潛力,還要確認包裝能否在目標生產速度下穩定製作,並維持產品保護性能。   薄膜特性影響熱封與高速走料 單一材質軟性包裝通常以聚乙烯(PE)或聚丙烯(PP)等同一聚合物家族為設計基礎,以利進入適用的回收系統。然而,即使使用相同聚合物,薄膜結構在挺度、摩擦係數、延展性、熱傳導及熱封表現上仍可能有明顯差異,因此不能假設新材料可以直接沿用原有複合膜的設備參數。 熱封是常見的問題來源。如果溫度、壓力或熱封時間設定不合適,可能造成封口強度不足、封合不均或變形。此外,包裝剛完成熱封時,封口尚未充分建立強度,若無法承受後續搬運,就可能發生破封。這種封口在冷卻前的抗剝離能力稱為熱黏性(Hot Tack)。 在立式成型充填封口機(VFFS)上,背封與橫封交會處也特別需要留意。由於薄膜層數重疊、厚度增加,封口夾爪可能無法在交界處均勻施加熱量與壓力,進而增加滲漏風險。另一方面,薄膜的挺度、摩擦及延展性也會影響走料張力、導正與套位,造成皺褶、薄膜偏移、印刷位置不準或袋型尺寸不一致。當產線速度提高,可供熱封的時間縮短,這些差異也可能更容易反映在生產結果上。   以實際產線驗證封口與包裝性能 遇到封口不良或走料異常時,與其反覆調整機台,不如先釐清缺陷成因,再有系統地檢查熱封溫度、壓力、熱封時間、夾爪狀態、薄膜張力及對位情況。同時,也應區分問題究竟來自封口強度不足、封口交界處滲漏,還是薄膜走料不穩,才能找到對應的改善方向。 實驗室測試可用於評估材料性能,但無法單獨證明包裝在量產條件下能穩定運作。原文提及,ASTM F88/F88M可用於測試封口強度,ASTM F1921/F1921M則可評估熱黏性。測試結果仍須搭配實際包裝機、產品及操作條件判讀。產線驗證也應涵蓋完整包裝結構,確認封口表現、阻隔性能,以及充填、搬運與配送過程中的耐受性。若產品對氧氣或水氣敏感,還需評估氧氣透過率與水蒸氣透過率,並透過保存期限測試確認包裝能否提供所需保護。 試產時,應以預定商業生產速度進行測試,並涵蓋實際操作中可能遇到的條件,而非只觀察短時間的穩定運轉。記錄項目可包括封口缺陷、滲漏、薄膜斷裂、廢品、停機時間及合格包裝產量,用以判斷材料是否能持續符合品質與產出要求。   回收設計也要考量合格包裝成本 單一材質包裝的經濟效益,不能只看薄膜單價。即使新材料價格較低,或具備較好的回收潛力,若導入後造成廢品增加、產速下降、額外檢查或產品損失,整體效益仍可能被抵銷。因此,評估時應以每個合格包裝的實際成本為基礎,同時考量生產效率、品質穩定性與材料效益。 此外,單一材質設計是否能回收,也取決於整體包裝結構,包括阻隔層、油墨、黏著劑及其他組成,以及當地的收集與處理設施。對台灣業者而言,這篇報導提供的核心參考是:材料替換不能只停留在可回收性或實驗室封口測試,而應將薄膜選擇、設備條件、量產驗證及合格品成本一併評估,才能更完整地判斷轉換的實際價值。   內容來源: https://www.packaging-gateway.com/?cf-view&cf-view
舊設備不用整台換 Retrofit導入視覺系統升級包裝效率
包裝未來
2026-10-07

舊設備不用整台換 Retrofit導入視覺系統升級包裝效率

包裝設備不一定要全面汰換,透過Retrofit改造既有機台,也能導入新的視覺檢測與自動化技術。尤其在設備空間有限的情況下,緊湊型視覺系統可在不大幅改變原有架構的前提下,增加檢測、量測與辨識功能。Di-soric推出Vision Sensor CS-52與ID-Reader ID-520,鎖定狹小空間應用,並延伸至O型環自動化組裝、2D條碼辨識等場景。   既有設備改造導入緊湊型視覺系統 在包裝產業中,經過妥善規劃的Retrofit改造,可利用現有機台架構導入現代化影像處理系統,讓過去因設備尺寸、成本或系統複雜度而難以採用的方案,也能應用於既有設備,進一步提升性能與製程可靠性。Di-soric推出Vision Sensor CS-52與ID-Reader ID-520兩款緊湊型影像處理系統,針對狹小空間設計,具備3.2MP解析度與3.6mm焦距,可執行精確的檢測與量測任務,性能可媲美部分價格較高的智慧型相機。 其中,Vision Sensor CS-52可應用於全自動O型環組裝系統,確認只有無缺陷零件進入下一道製程,適合對零缺陷要求嚴格的生產環境。透過更換舊有元件、導入現代控制與自動化技術,Retrofit可提升設備功能、彈性與效率,同時降低能源及營運成本。   改造同步因應資安與2D條碼 Retrofit除了提升既有設備功能,也能納入現行資安要求。Cyber Resilience Act要求製造商提供安全更新,有助於延長數位元件的使用週期。 另一方面,零售市場從1D條碼轉向2D條碼的趨勢,也帶動既有設備的升級需求。ID-Reader ID-520可讀取與驗證2D條碼,相關應用也與GS1 Sunrise 2027推動零售業轉向2D條碼的方向有所連結。   包裝設備改造可從實際需求評估 對包裝業者而言,Retrofit的價值不只是延長舊設備使用時間,更在於能否以有限的改造範圍補上原有製程的不足。若設備面臨空間限制,可優先確認視覺系統的尺寸、解析度、焦距與實際檢測能力;若涉及產品追溯或零售應用,則可進一步評估2D條碼讀取與驗證能力。至於舊設備升級,也應同步檢視控制系統、資安更新及後續維護條件,判斷改造後能否真正提升整體製程效率。   內容來源: https://packaging-journal.de/en/